جوشکاری گل میخ روشی برای اتصال گل میخهای برشی به تیرهای فولادی است که در اجرای سقفهای دارای ورق عرشه فولادی و دالهای مرکب فولاد و بتن استفاده میشود. گل میخ با ایجاد اتصال مستقیم بین تیر فولادی و بتن، نیروهای برشی را بین این دو مصالح منتقل میکند و مانع لغزش آنها نسبت به یکدیگر میشود.
در نتیجه، فولاد و بتن به صورت یک عضو واحد و یکپارچه عمل میکنند و ظرفیت باربری و صلبیت سقف افزایش مییابد. به همین دلیل، اجرای صحیح و کیفیت جوشکاری گل میخ تاثیر مستقیمی بر عملکرد سازه و انتقال مناسب نیروها دارد.
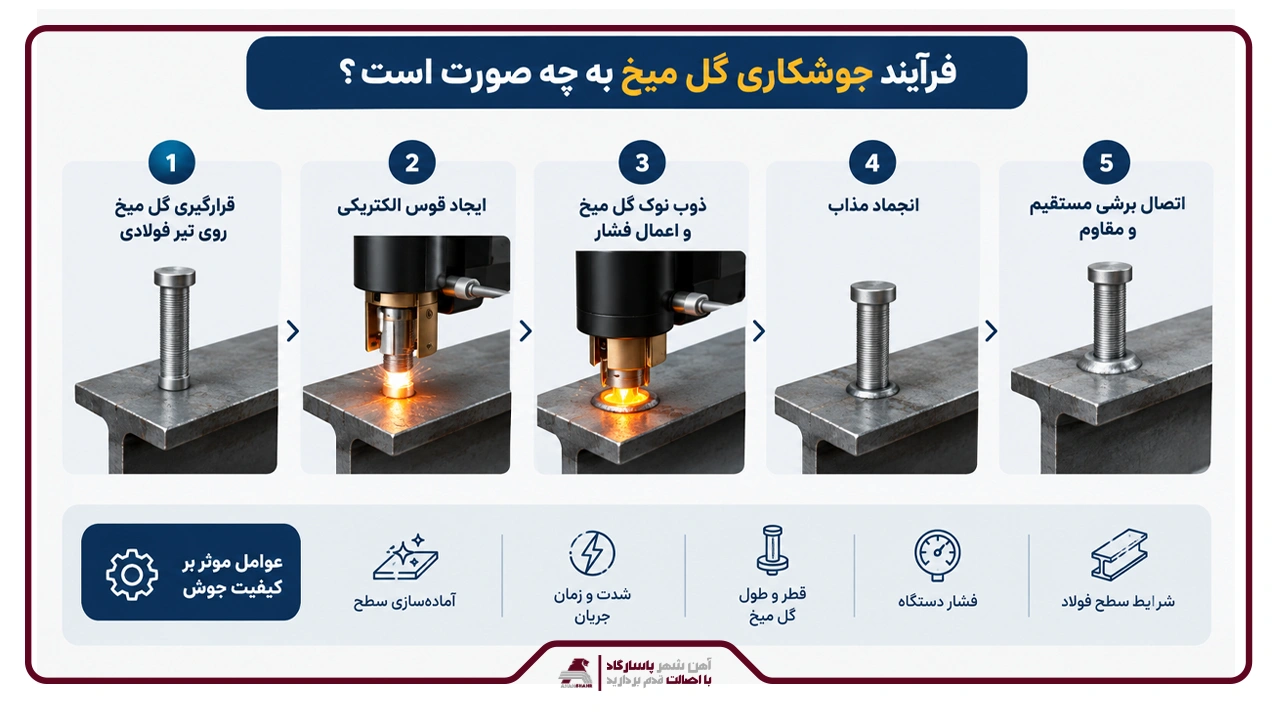
فرایند جوشکاری گل میخ به چه صورت است؟
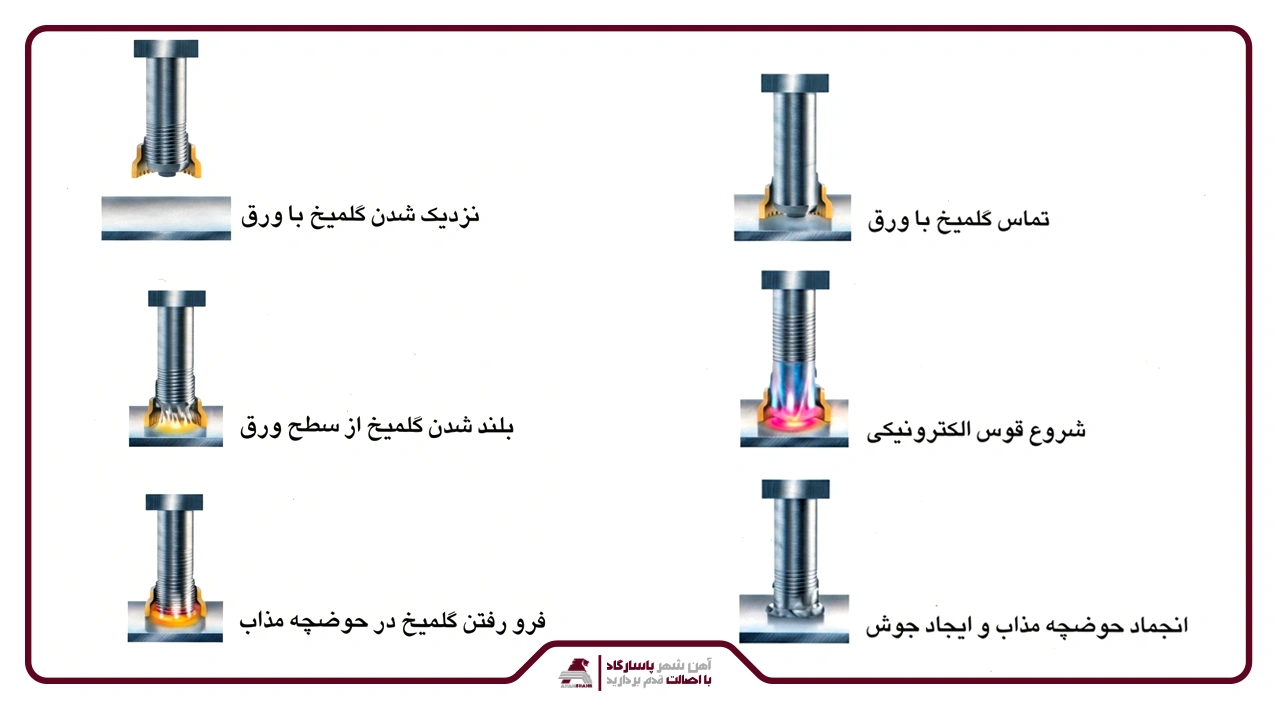
جوشکاری گل میخ با دستگاه استاد ولدینگ یا دستگاه جوشکاری گلمیخ (Stud Welding) و با استفاده از قوس الکتریکی انجام میشود. ابتدا گل میخ روی محل مشخص شده از تیر فولادی قرار میگیرد. سپس با ایجاد قوس الکتریکی، نوک گل میخ و بخش کوچکی از سطح فولاد ذوب میشود. در ادامه، گل میخ با فشار دستگاه به سطح تیر متصل شده و پس از سرد شدن و انجماد فلز مذاب، یک اتصال برشی مقاوم ایجاد میشود.
کیفیت این اتصال به عواملی مانند تمیزی و آماده سازی سطح فولاد، شدت و مدت زمان جریان الکتریکی، قطر و طول گل میخ، فشار دستگاه و شرایط سطح محل جوش بستگی دارد.
تجهیزات مورد نیاز برای اجرای استاندارد جوشکاری گلمیخ
- دستگاه جوشکاری استاد ولدینگ (Stud Welding)
- تفنگ یا گان جوش گلمیخ
- کابلهای جوش و اتصال زمین
- گلمیخ استاندارد بههمراه حلقه سرامیکی
- منبع تغذیه و ژنراتور برق مناسب در صورت نیاز پروژه
- تجهیزات اندازهگیری و کنترل مانند کولیس، گیج و ابزارهای بررسی ظاهری جوش
- تجهیزات حفاظت فردی شامل ماسک جوشکاری، دستکش، لباس و کفش ایمنی
دلایل انتخاب دستگاه Stud Welder و نحوه تنظیم آن
دستگاه Stud Welder برای اتصال سریع و یکنواخت گل میخهای برشی به تیر فولادی استفاده میشود و یکی از تجهیزات اصلی اجرای اتصالات برشی در سقفهای عرشه فولادی است. این دستگاه با ایجاد قوس الکتریکی و کنترل زمان قوس، شدت جریان و فشار گل میخ، شرایط لازم برای ایجاد یک جوش مقاوم و با نفوذ مناسب را فراهم میکند.
تنظیمات دستگاه باید متناسب با مشخصات گل میخ و اجزای سقف انجام شود. قطر و جنس گل میخ، ضخامت ورق و مشخصات تیر فولادی از مهمترین عواملی هستند که در تنظیم پارامترهای جوشکاری باید مورد توجه قرار گیرند.
عملکرد شعلهپوش سرامیکی در محافظت از حوضچه مذاب
شعلهپوش سرامیکی با پوشاندن محل قوس و جوش، از تماس مذاب با اکسیژن و نیتروژن هوا جلوگیری میکند و احتمال اکسید شدن و ایجاد تخلخل در جوش را کاهش میدهد. همچنین با متمرکز کردن حرارت و کنترل پاشش مذاب، به شکلگیری یکنواخت جوش و ایجاد اتصالی سالم و مقاوم کمک میکند.
مراحل انجام کار جوشکاری گلمیخ؛ از آمادهسازی سطح ورق تا شلیک نهایی
- تمیز کردن محل جوش: ابتدا سطح تیر فولادی و گل میخها باید کاملا تمیز شود. زنگ زدگی، چربی، رطوبت، گرد و غبار و هرگونه آلودگی باید از محل جوش پاک شود تا اتصال به درستی شکل بگیرد.
- نصب ورق عرشه فولادی: ورقهای عرشه فولادی طبق نقشه روی تیرهای سازه قرار میگیرند و به خوبی ثابت میشوند تا هنگام نصب و جوشکاری گل میخها حرکت نکنند.
- مشخص کردن محل گل میخها: محل قرارگیری گل میخها بر اساس نقشه مشخص و روی ورق عرشه فولادی علامت گذاری میشود. این نقاط باید دقیقا در امتداد بال تیر قرار داشته باشند.
- قرار دادن حلقه سرامیکی: حلقه سرامیکی دور محل جوش قرار میگیرد. این حلقه، قوس الکتریکی و فلز مذاب (ایجاد شده از حرارت دستگاه جوش) را در محل جوش نگه میدارد و از پاشش آن به اطراف جلوگیری میکند.
- تنظیم دستگاه استاد ولدینگ: دستگاه استاد ولدینگ با توجه به اندازه گل میخ، ضخامت ورق و مشخصات تیر فولادی تنظیم میشود. شدت جریان و زمان جوشکاری از مهمترین تنظیمات دستگاه هستند.
- جوش دادن گل میخ: با روشن شدن دستگاه، قوس الکتریکی بین گل میخ و سطح فولاد ایجاد میشود. حرارت حاصل، محل اتصال را ذوب میکند و گل میخ با فشار دستگاه به سطح فولاد متصل میشود. پس از سرد شدن فلز مذاب، اتصال گل میخ شکل میگیرد.
- سرد شدن جوش و برداشتن حلقه: پس از پایان جوشکاری، باید اجازه داد محل جوش سرد و فلز مذاب (ناشی از جوشکاری) کاملا سفت شود. سپس حلقه سرامیکی را میشکنند و قطعات آن از اطراف گل میخ برداشته میشوند.
- بررسی کیفیت جوش: در مرحله آخر، محل جوش از نظر ظاهری بررسی میشود تا از سالم بودن اتصال اطمینان حاصل شود. در صورت نیاز، آزمایشهایی مانند تست خمش نیز برای بررسی استحکام اتصال انجام میشود.

کاربرد جوشکاری گلمیخ در سازههای فلزی و اتصالات برشی
- اتصال تیر فولادی به دال بتنی در سقفهای کامپوزیت
- اجرای سقفهای عرشه فولادی و اتصال گلمیخ به تیرهای زیرین
- افزایش عملکرد مرکب فولاد و بتن و جلوگیری از لغزش نسبی آنها
- انتقال نیروهای برشی بین دال بتنی و تیر فولادی
- اتصال اجزای فولادی در سازههای صنعتی و عمرانی
- اجرای پلهای کامپوزیت و ایجاد اتصال برشی میان عرشه بتنی و تیرهای فولادی
- اتصال قطعات و ورقهای فولادی در سازههای تحت بار؛ در این موارد، با توجه به جنس و ضخامت قطعات، فرآیندهایی مانند جوشکاری ورق ضد سایش نیز ممکن است در کنار سایر روشهای اتصال مورد استفاده قرار گیرد.
نقش جوشکاری گل میخ در یکپارچگی سقف عرشه فولادی
جوش گل میخ، تیر فولادی و دال بتنی را به یکدیگر متصل میکند و مانع حرکت و لغزش آنها نسبت به هم میشود. به این ترتیب، فولاد و بتن میتوانند به صورت یکپارچه و در کنار هم بارهای واردشده را تحمل کنند.
بنابراین، تعداد، محل قرارگیری و کیفیت جوش گل میخها اهمیت زیادی دارد؛ زیرا مستقیما بر انتقال نیرو، استحکام و ظرفیت باربری سقف عرشه فولادی تاثیر میگذارد.
بیشتر بخوانید: جوشکاری گل میخ در ورق عرشه فولادی
کاربرد جوشکاری گلمیخ در پلسازی و مقاطع کامپوزیت سنگین
جوشکاری گل میخ در پلهای کامپوزیت و سازههای فولادی سنگین، برای اتصال دال بتنی (بخش بتنی باربر سازه) به تیر فولادی انجام میشود. گل میخها با انتقال نیروهای برشی بین بتن و فولاد، از لغزش آنها نسبت به یکدیگر جلوگیری میکنند. در نتیجه، بتن و فولاد مانند یک عضو واحد و یکپارچه در تحمل بارها مشارکت میکنند.
از جوشکاری گلمیخ برای ورقهای گالوانیزه استفاده میشود؟
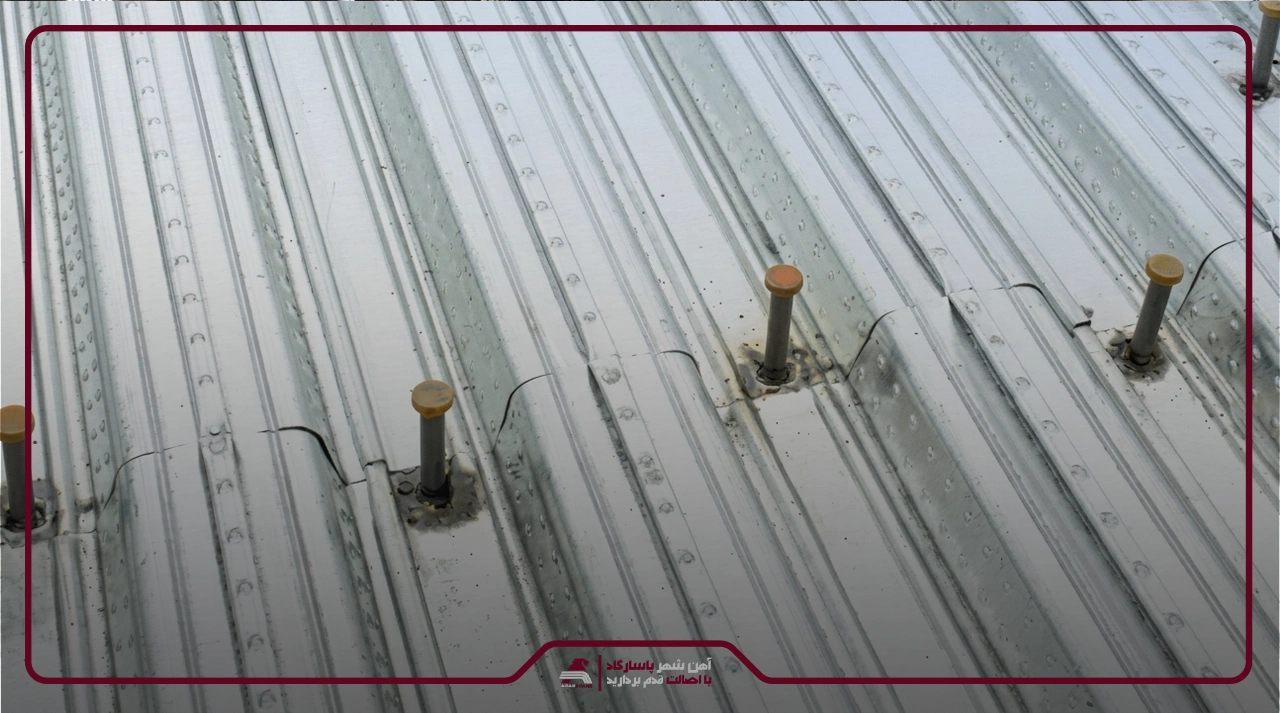
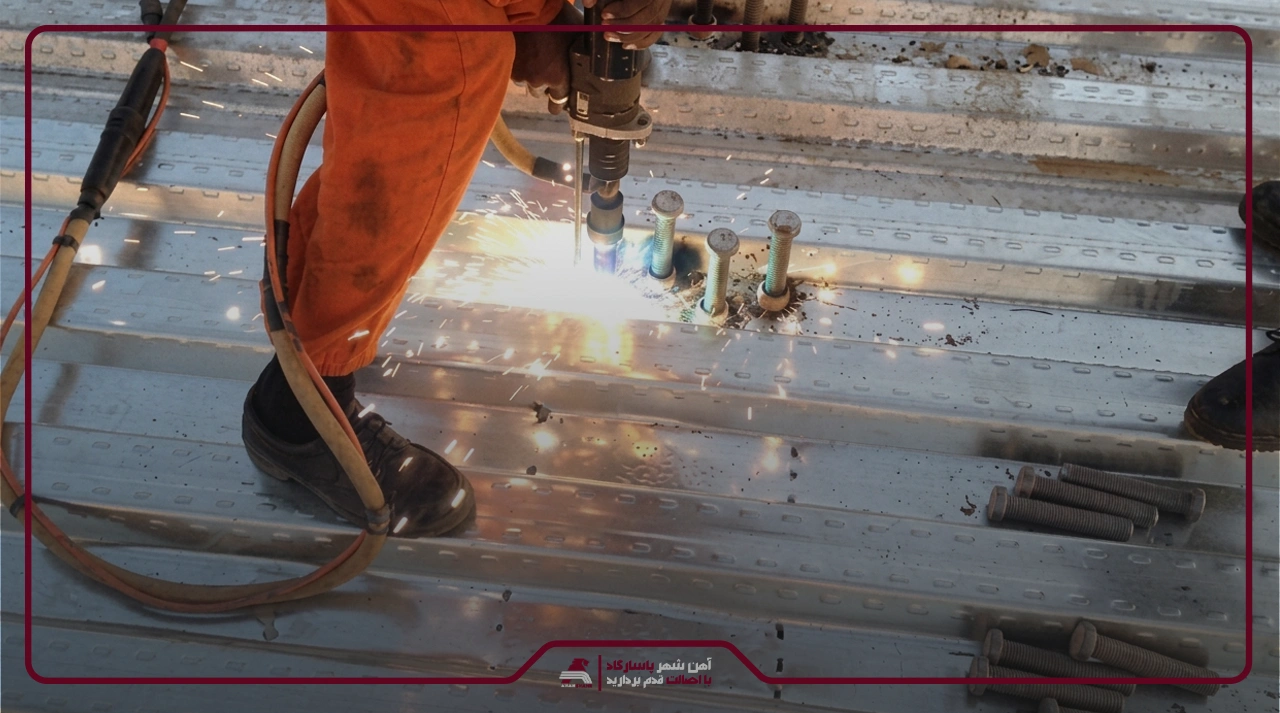
بله. در اجرای سقف عرشه فولادی، گل میخهای برشی با استفاده از دستگاه استاد ولدینگ، از روی ورق گالوانیزه به تیر فولادی زیر آن جوش داده میشوند. در این فرآیند، قوس الکتریکی بین گل میخ و سطح فولاد ایجاد میشود و حرارت حاصل، محل اتصال را به صورت موضعی ذوب میکند. سپس گل میخ با فشار دستگاه به تیر متصل میشود و پس از سرد شدن فلز مذاب، اتصال برشی شکل میگیرد.
اگرچه حرارت بالای جوشکاری استادولدینگ توانایی عبور از پوشش روی (Zn) را دارد، اما برای دستیابی به جوش باکیفیت و کاهش گازهای سمی، تمیزکاری موضعی و تهویه مناسب الزامی است. این موارد در جوشکاری فولاد گالوانیزه اهمیت ویژهای دارند؛ زیرا بخارات حاصل از سوختن پوشش روی میتواند برای سلامت اپراتور مضر باشد. در نهایت، کیفیت جوش باید بر اساس مشخصات فنی پروژه و الزامات کنترل کیفیت بررسی شود. پس از اتمام جوشکاری، سطح محل جوش و اطراف آن را با اسپری زینکا پوشانده میشود.
بررسی چالشهای اجرایی و دلایل شکست در اتصال استاد ولدینگ
- آماده سازی نامناسب سطح: وجود زنگ زدگی، رنگ، روغن و سایر آلودگیها روی سطح فولاد، مانع ایجاد قوس الکتریکی پایدار و جوش مناسب میشود. در این شرایط، ممکن است گل میخ به خوبی ذوب و به تیر فولادی متصل نشود و مقاومت اتصال کاهش پیدا کند.
- تنظیم نادرست پارامترهای جوشکاری: شدت جریان، زمان قوس و میزان لیفت گل میخ باید متناسب با شرایط جوشکاری تنظیم شوند. تنظیم نادرست این موارد میتواند باعث ذوب بیش از حد یا نفوذ ناکافی جوش شود و در نهایت، شکل و مقاومت اتصال را تحت تاثیر قرار دهد.
- وجود رطوبت در محل جوش: وجود آب یا رطوبت روی سطح فولاد و گل میخ میتواند قوس الکتریکی را ناپایدار کرده و باعث ایجاد تخلخل و سایر عیوب جوش شود. به همین دلیل، محل جوش و گل میخ باید قبل از شروع کار کاملا خشک باشند.
- سوراخ شدن یا سوختگی ورق پایه: اگر حرارت و انرژی جوشکاری بیش از حد باشد، به ویژه در ورقهای نازک عرشه فولادی، ممکن است ورق بسوزد یا سوراخ شود. بنابراین، انرژی جوش باید با ضخامت ورق و قطر گل میخ متناسب تنظیم شود.
- قرارگیری نادرست گان جوشکاری: گان جوشکاری (دسته و نگهدارنده دستگاه جوش) باید هنگام اجرای جوش کاملا ثابت و در راستای صحیح قرار داشته باشد. اگر گان کج یا ناپایدار باشد، گل میخ نیز از محل اصلی خود منحرف میشود و جوش به صورت نامتقارن شکل میگیرد. این مشکل میتواند مقاومت اتصال را کاهش دهد و باعث مردود شدن گل میخ در آزمون خمش شود.
- کیفیت نامناسب گل میخ و تجهیزات: استفاده از گل میخ غیراستاندارد یا دستگاه معیوب، کیفیت و یکنواختی جوش را کاهش میدهد. قبل از شروع کار باید کیفیت گل میخها، سلامت دستگاه استاد ولدینگ و کالیبره بودن تجهیزات بررسی شود.
- کنترل کیفیت ناکافی پس از اجرا: بررسی ظاهری جوش برای اطمینان از کیفیت اتصال کافی نیست؛ چراکه برخی از عیوب ظاهرا قابل تشخیص نیستند. بنابراین، علاوه بر بازرسی چشمی، در پروژههای حساس باید بر اساس الزامات فنی، آزمون خمش یا سایر روشهای کنترل کیفیت نیز انجام شود.
تاثیر رطوبت، زنگزدگی و آلودگیهای سطحی مقاطع بر کیفیت جوشکاری گلمیخ
وجود رطوبت، زنگزدگی، روغن، گریس، رنگ و سایر آلودگیها روی سطح فولاد میتواند پایداری قوس و انتقال حرارت را مختل کرده و مانع تشکیل مناسب حوضچه مذاب شود. این شرایط احتمال تخلخل، ذوب ناقص، کاهش نفوذ و افت مقاومت اتصال را افزایش میدهد؛ بنابراین محل جوش باید پیش از اجرای گلمیخ کاملا تمیز، خشک و عاری از پوششهای مزاحم باشد.
الزامات تست جوش و روشهای کنترل کیفیت نهایی (خمش و کشش) چیست؟
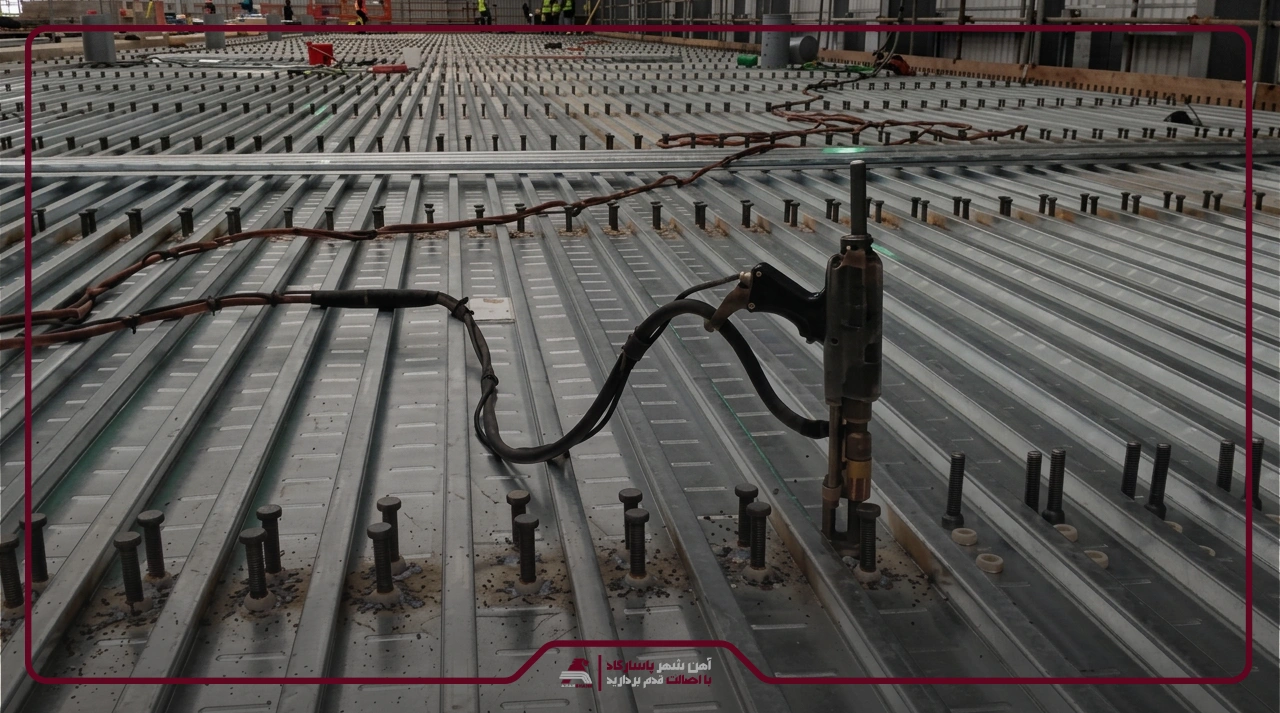
- بازرسی ظاهری جوش: در ابتدا ظاهر جوش بررسی میشود. یکنواخت بودن جوش در اطراف گل میخ و نبود ترک، سوختگی، تخلخل و سایر عیوب ظاهری باید کنترل شود. گل میخهایی که عیب مشخصی دارند، باید اصلاح یا تعویض شوند.
- آزمون خمش گل میخ: در این آزمون، گل میخ با ابزار مخصوص تا زاویه تعیین شده در مشخصات فنی خم میشود. اگر گل میخ در محل جوش دچار شکستگی یا جداشدگی نشود، اتصال از نظر کیفیت و مقاومت قابل قبول است.
- آزمون کشش گل میخ: در آزمون کشش، نیروی کششی به گل میخ وارد میشود تا میزان استحکام اتصال و توانایی آن در تحمل نیروی کششی مشخص شود. این آزمون معمولا برای کنترلهای ویژه و پروژههای حساس و طبق الزامات فنی انجام میشود (با جک یا دستگاه کشش، گل میخ را در راستای محور آن میکشند تا مقاومت اتصال مشخص شود).
- کنترل ابعاد و محل قرارگیری گل میخها: ارتفاع، قطر، فاصله و محل نصب گل میخها باید مطابق نقشههای اجرایی باشد. قرارگیری نادرست یا تغییر شکل گل میخ میتواند توانایی اتصال در انتقال نیروی برشی و عملکرد مناسب دال را کاهش دهد.
- کنترل تنظیمات دستگاه جوشکاری: شدت جریان، زمان جوشکاری، میزان لیفت گل میخ و وضعیت دستگاه باید متناسب با نوع گل میخ و ضخامت فولاد تنظیم شود. کنترل و ثبت این موارد کمک می کند جوشکاری در تمام نقاط با شرایط مشابه انجام شود و کیفیت اتصالها یکنواخت باقی بماند.
سوالات متداول
جوشکاری گلمیخ چیست؟
جوشکاری گلمیخ، فرآیند اتصال گلمیخهای برشی به تیر یا ورق فولادی با استفاده از دستگاه Stud Welder و ایجاد قوس الکتریکی است که در سقفهای عرشه فولادی و دالهای مرکب کاربرد دارد.
آیا اجرای استاد ولدینگ روی ورقهای گالوانیزه امکانپذیر است؟
بله، اما باید پوشش گالوانیزه در محل جوش حذف یا کنترل شود. چون روی کیفیت قوس، شکلگیری جوش و انتشار بخارات روی اثر مستقیم دارد.
دلیل اصلی کنده شدن یا شکستن گلمیخ در تست خمش چیست؟
مهمترین عوامل شامل تنظیم نادرست جریان و زمان جوش، آلودگی سطح، نفوذ ناکافی و اجرای نامناسب جوش است که باعث کاهش مقاومت اتصال میشوند.
آیا جوشکاری گلمیخ در هوای بارانی و سطوح مرطوب مجاز است؟
خیر؛ وجود رطوبت در محل اتصال میتواند کیفیت قوس و جوش را مختل کند و خطر تخلخل و ناپایداری اتصال را افزایش دهد، بنابراین سطح باید کاملا خشک باشد.
حداقل ضخامت ورق پایه برای جلوگیری از سوراخ شدن حین جوشکاری چقدر است؟
حداقل ضخامت ورق پایه به قطر گلمیخ، شدت جریان و زمان جوشکاری بستگی دارد و عدد ثابتی برای آن اعلام نمیشود. باید مطابق مشخصات فنی گلمیخ و دستورالعمل جوش تعیین شود.
آیا در این روش نیازی به استفاده از الکترود یا سیم جوش جانبی است؟
خیر؛ در روش استادولدینگ قوسی، به هیچگونه الکترود یا سیم جوش کمکی نیاز نیست و خود گلمیخ به عنوان ماده مصرفی ذوب میشود.
قیمت و هزینه اجرای جوشکاری گلمیخ بر چه اساسی محاسبه میشود؟
هزینه بر اساس تعداد و قطر گلمیخ، ضخامت ورق، حجم کار، شرایط پروژه، نوع دستگاه و تجهیزات، نیروی اجرایی و هزینه حملونقل محاسبه میشود.


