فورجینگ یا آهنگری یکی از مهمترین فرآیندهای شکلدهی فلزات است که در آن قطعه تحت نیروهای فشاری کنترلشده به شکل و ابعاد موردنظر درمیآید. این فرآیند میتواند در دمای سرد، گرم یا نیمهگرم انجام شود و انتخاب روش به جنس فلز، میزان تغییر شکل و خواص موردنیاز بستگی دارد.
فرایند فورج چیست؟
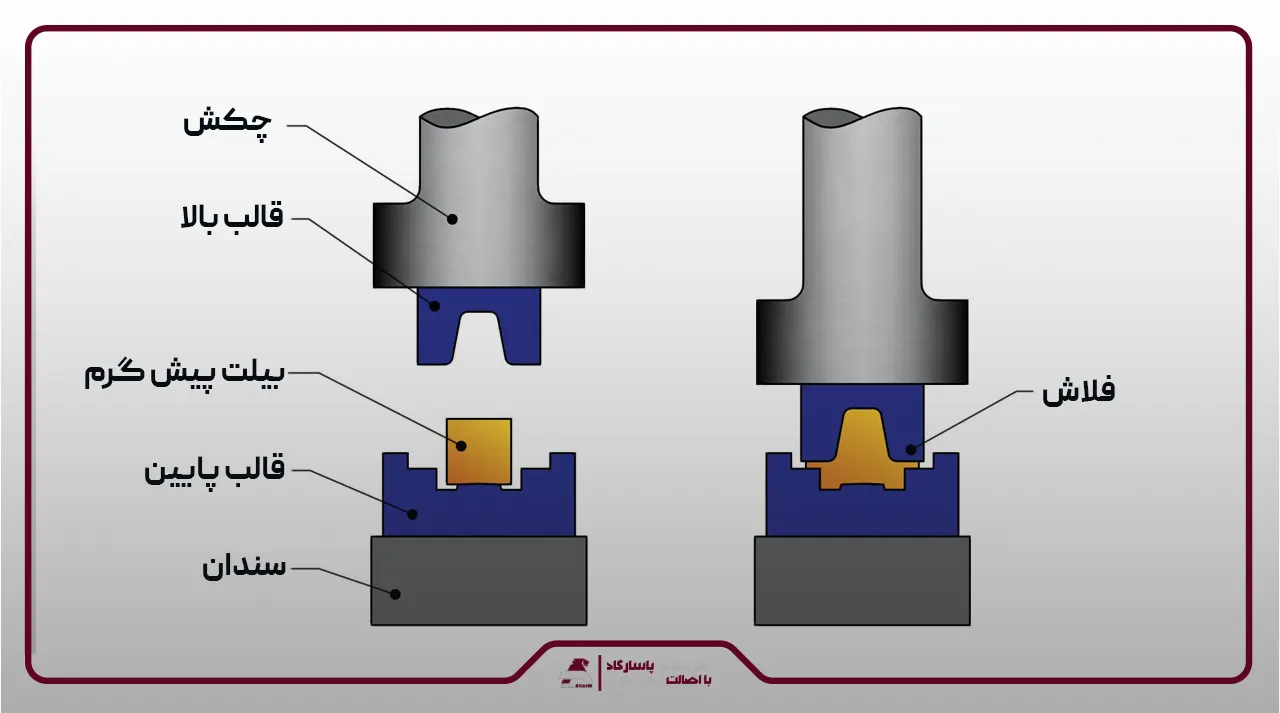
فورج یا آهنگری فرآیندی برای شکلدهی فلزات است که در آن قطعه اولیه تحت نیروهای فشاری کنترلشده و بهصورت ضربهای، تدریجی یا پیوسته تغییر شکل میدهد. در این روش، بیلت یا لقمه فلزی بین قالبها قرار میگیرد و با اعمال نیرو، جریان ماده باعث شکلگیری قطعه مطابق هندسه قالب میشود.
در برخی روشها، فلز اضافی بهصورت فلاش یا پلیسه از اطراف قالب خارج شده و پس از عملیات برش داده میشود. مهمترین مزیت فورج، بهبود ساختار دانهای و ایجاد جریان الیاف مناسب در راستای هندسه قطعه است. در نتیجه، قطعات فورجشده از استحکام، مقاومت به ضربه، خستگی و دوام بالاتری برخوردارند.
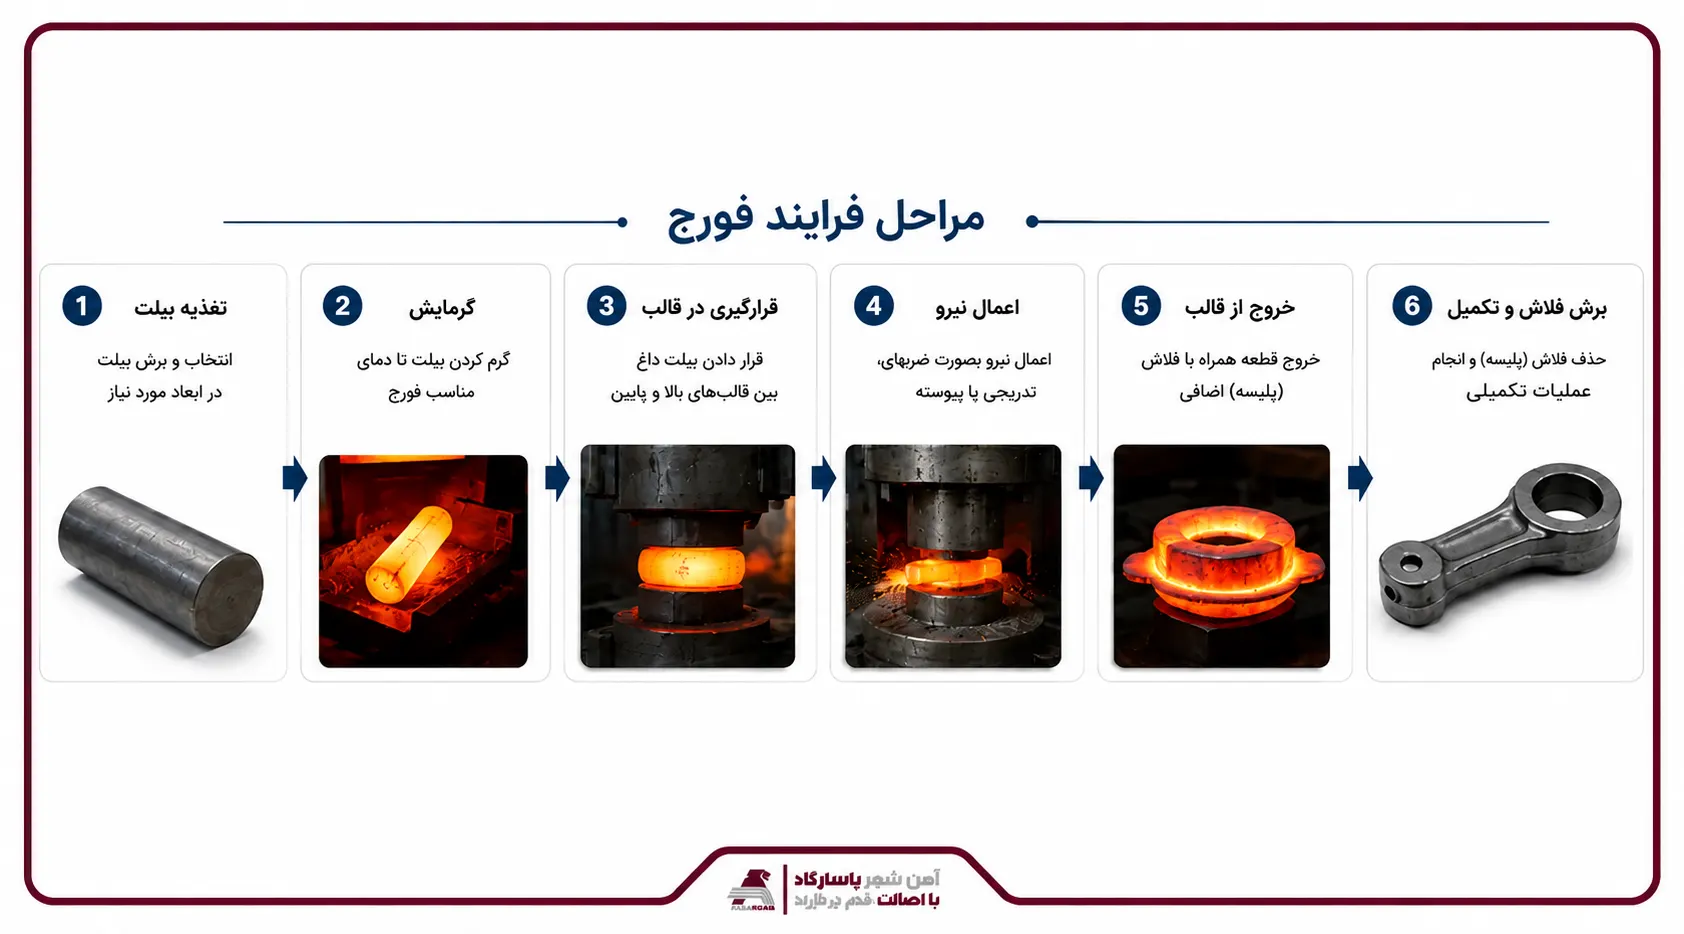
مراحل انجام فرآیند فورجینگ
- آمادهسازی اولیه و تمیزکاری: ماده اولیه از نظر ابعاد، ترکیب شیمیایی و عیوب سطحی بررسی و برای ورود به فرآیند آماده میشود.
- حرارت دادن قطعه: قطعه تا دمای مناسب فورج گرم میشود تا شکلپذیری آن افزایش و نیروی موردنیاز برای تغییر شکل کاهش یابد.
- پوستهزدایی و کربنزدایی کنترلشده: اکسیدهای سطحی و پوسته تشکیلشده در اثر حرارت حذف میشوند و شرایط کوره برای جلوگیری از کربنزدایی بیشازحد کنترل میشود.
- پیشگرم کردن و روغنکاری قالبها: قالبها برای کاهش شوک حرارتی و بهبود جریان فلز پیشگرم و با روانکار مناسب پوشش داده میشوند.
- آهنگری در قالب مناسب و با توالی صحیح: قطعه در مراحل مشخص و تحت فشار یا ضربه کنترلشده شکل میگیرد تا جریان فلز و پرشدن قالب بهدرستی انجام شود.
- برداشتن ماده اضافی: فلاش یا پلیسه و سایر مواد اضافی ایجادشده در فرآیند از قطعه جدا میشوند.
- تمیزکاری: سطح قطعه از پوسته اکسیدی، چربیها، بقایای روانکار و آلودگیهای ناشی از فرآیند پاک میشود.
- کنترل ابعادی: ابعاد و هندسه قطعه با نقشه فنی و تلرانسهای تعیینشده مقایسه میشود.
- اصلاح ابعاد در صورت نیاز: در صورت وجود انحراف، اصلاحات لازم برای دستیابی به ابعاد موردنظر انجام میشود.
- ماشینکاری برای رسیدن به ابعاد نهایی: سطوح و بخشهای موردنیاز ماشینکاری میشوند تا تلرانس و کیفیت سطح نهایی حاصل شود.
- عملیات حرارتی در صورت نیاز: بسته به جنس و کاربرد قطعه، عملیاتهایی مانند آنیلینگ، نرمالهکردن، کوئنچ و تمپر برای تنظیم ریزساختار و خواص مکانیکی انجام میشود.
- بازرسی و کنترل کیفیت قطعه: قطعه از نظر ابعادی، عیوب سطحی، خواص مکانیکی و در صورت نیاز با روشهای آزمون غیرمخرب بررسی و تأیید میشود.
انواع روش های فورجینگ کدام است؟
فرایند فورجینگ بر اساس فاکتورهای مختلف، با روشهای متفاوتی انجام میشوند:
انواع فورجینگ بر اساس دما
فورجینگ از نظر دمای انجام فرآیند به سه گروه اصلی فورج سرد، فورج گرم و فورج داغ تقسیم میشود. تفاوت این روشها در دمای شکلدهی، میزان شکلپذیری فلز، نیروی موردنیاز و کیفیت نهایی قطعه است.
1- فورج سرد (Cold Forging)
فورج سرد در دمای محیط یا نزدیک به آن انجام میشود و فلز بدون حرارتدهی قابلتوجه تحت فشار قالب تغییر شکل میدهد. دقت ابعادی و کیفیت سطح بالا، همراه با افزایش استحکام ناشی از کارسختی، از مهمترین مزایای این روش است.
این فرآیند بیشتر برای تولید قطعات کوچک و دقیق مانند پیچ، مهره، پین و اتصالات فلزی بهکار میرود؛ اما به نیروی شکلدهی بالاتری نیاز دارد و برای فلزات کمشکلپذیر محدودیت بیشتری دارد.
2- فورج گرم (Warm Forging)
فورج گرم در دمایی بالاتر از محیط و پایینتر از محدوده فورج داغ انجام میشود و باعث افزایش شکلپذیری فلز نسبت به فورج سرد میشود. این روش تعادلی مناسب میان نیروی شکلدهی، دقت ابعادی و کیفیت سطح ایجاد میکند.
فورج گرم برای قطعاتی مناسب است که شکلدهی آنها با روش سرد دشوار است، اما دقت و کنترل ابعادی نیز اهمیت دارد. کنترل دمای قطعه و قالب در این فرآیند برای دستیابی به خواص یکنواخت ضروری است.
3- فورج داغ (Hot Forging)
در فورج داغ، فلز تا محدودهای بالاتر از دمای تبلور مجدد گرم شده و سپس تحت نیروی فشاری شکلدهی میشود. افزایش شکلپذیری در این دما، امکان تولید قطعات بزرگ، پیچیده و دارای تغییر شکل زیاد را با نیروی کمتر فراهم میکند.
این روش در تولید قطعات سنگین و صنعتی، بهویژه قطعات فولادی و آلیاژی، کاربرد گستردهای دارد. ایجاد پوسته اکسیدی و کاهش نسبی دقت ابعادی از محدودیتهای آن است و در بسیاری از موارد، ماشینکاری نهایی موردنیاز خواهد بود.

انواع فورجینگ بر اساس دقت ابعادی
از نظر میزان دقت و نزدیکی قطعه به ابعاد نهایی، فرآیند فورجینگ را میتوان به فورج دقیق و فورج معمولی تقسیم کرد. تفاوت اصلی این دو روش در تلرانس ابعادی، میزان مواد اضافی و نیاز به ماشینکاری بعد از فورج است.
1- فورج دقیق (Precision Forging)
در فورج دقیق، قطعه با تلرانس ابعادی محدود و حداقل اضافهماده تولید میشود و شکل آن تا حد زیادی به فرم نهایی نزدیک است. این ویژگی، حجم ماشینکاری و پرت مواد پس از فورج را کاهش میدهد.
این روش برای قطعات حساس و تولیدات انبوه مناسب است و به طراحی دقیق قالب، کنترل دما، روانکاری مناسب و تجهیزات پیشرفته نیاز دارد. هزینه اولیه بالاتر است، اما در تیراژ زیاد میتواند هزینه تولید را کاهش دهد.
2- فورج معمولی (Conventional Forging)
در فورج معمولی، قطعه با تلرانس نسبتا بازتر تولید شده و برای رسیدن به ابعاد و سطح نهایی، به ماشینکاری یا عملیات تکمیلی نیاز دارد. این روش انعطافپذیری بیشتری داشته و برای طیف گستردهای از قطعات کاربرد دارد.
فورج معمولی بهویژه برای قطعات بزرگ، سنگین و کمتیراژ یا قطعاتی که تلرانس بسیار دقیقی نیاز ندارند، گزینه مناسبی است. هزینه قالب و فرآیند آن نیز نسبت به فورج دقیق کمتر است.
انواع روشهای فورج بر اساس نوع دستگاه و قالب
فورجینگ از نظر نوع قالب، مکانیزم اعمال نیرو و تجهیزات شکلدهی به روشهای متنوعی تقسیم میشود. انتخاب روش مناسب به ابعاد قطعه، جنس فلز، هندسه، تیراژ تولید و دقت موردنیاز بستگی دارد.
1- فورج قالب باز (Open-Die Forging)
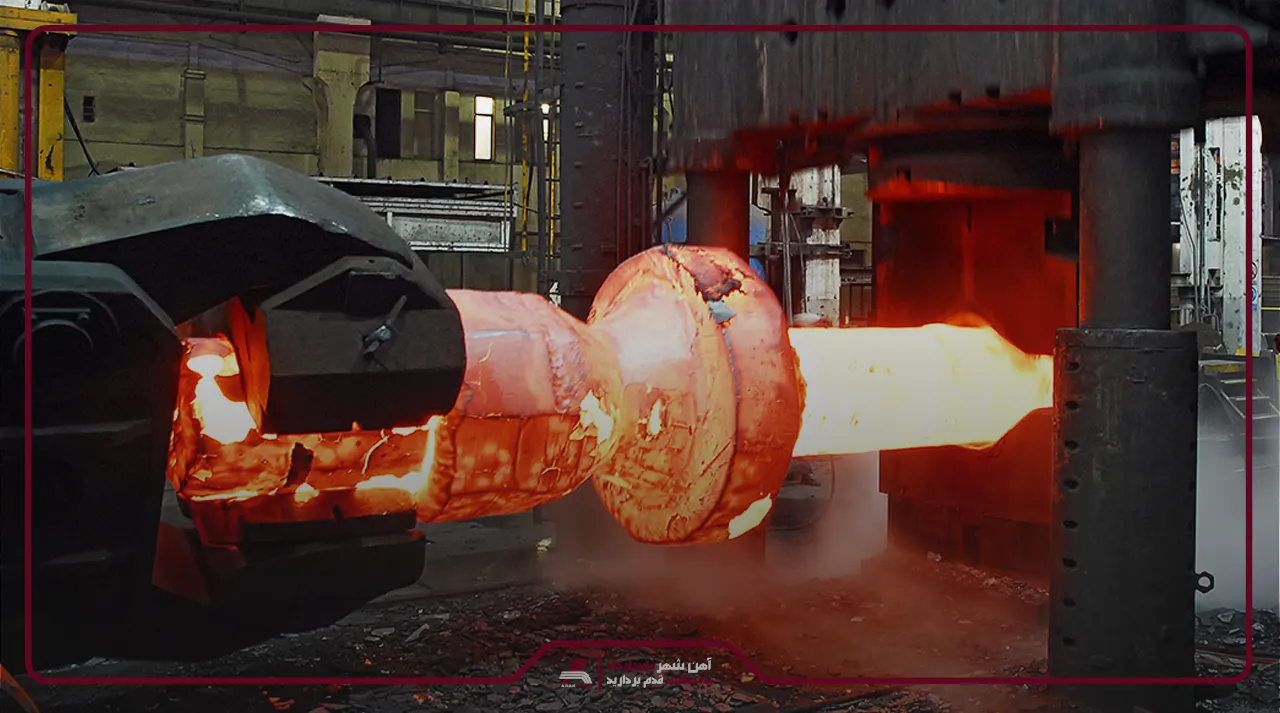
در این روش، قطعه بهطور کامل در حفره قالب محصور نمیشود و بین سطوح ساده یا نیمهساده تحت فشار قرار میگیرد. فورج قالب باز برای قطعات بزرگ و سنگین مانند شافت، محور، رینگ و بلوکهای فولادی کاربرد گستردهای دارد.
2- فورج قالب بسته (Closed-Die Forging)
در فورج قالب بسته، قطعه داخل حفره قالب قرار گرفته و با اعمال فشار یا ضربه، فلز فضای قالب را پر میکند. این روش برای تولید قطعات پیچیده، دقیق و پرتیراژ مانند چرخدنده، میللنگ و اتصالات صنعتی مناسب است.
3- آهنگری سنتی با چکش و سندان
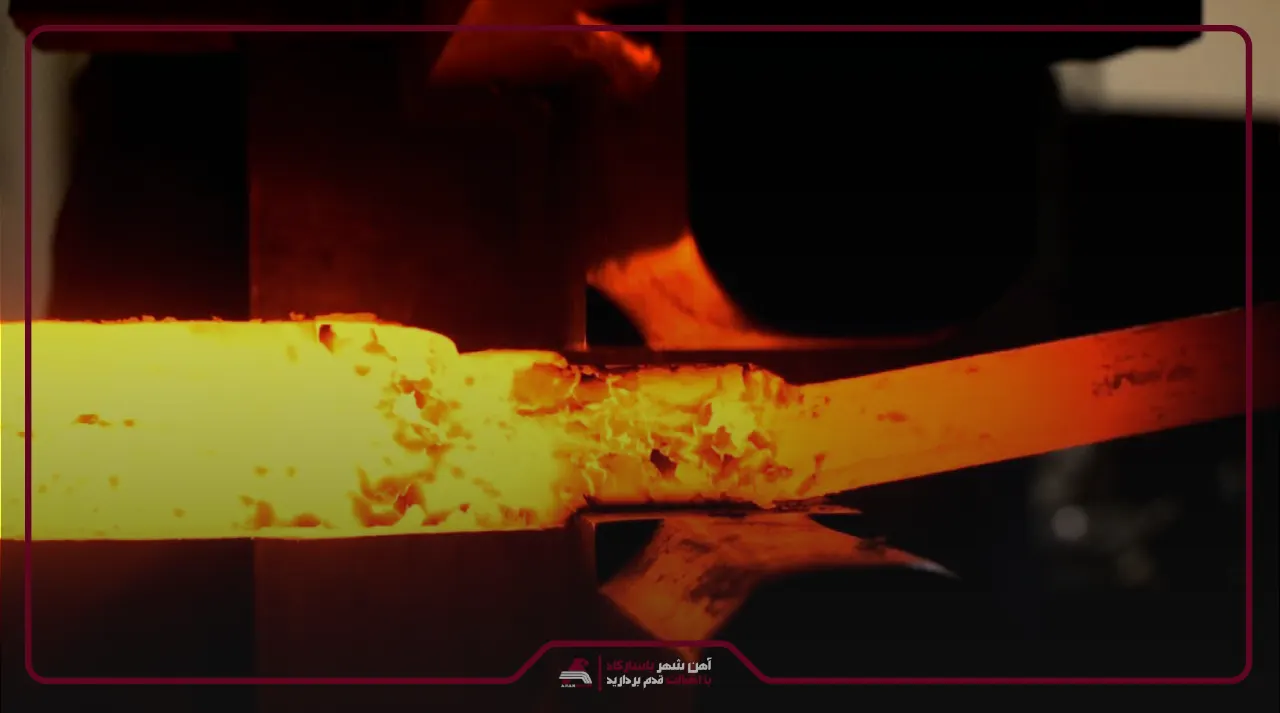
در آهنگری سنتی، فلز پس از حرارتدهی با ضربات متوالی و کنترلشده چکش روی سندان شکل میگیرد. سادگی تجهیزات و انعطافپذیری بالا، این روش را برای قطعات سفارشی، هنری و کمتیراژ مناسب کرده است.
4- فورج نوردی (Roll Forging)
در فورج نوردی، قطعه از میان دو غلتک شیاردار عبور کرده و تحت فشار تدریجی، سطح مقطع آن کاهش و طول آن افزایش مییابد. این روش برای تولید محورها، میلهها، تیغهها و قطعات کشیده با مقطع متغیر کاربرد دارد.
5- فورج دوار (Rotary Forging)
در فورج دوار، قالب فوقانی با زاویهای جزئی نسبت به قالب پایینی حرکت کرده و نیرو را بهصورت موضعی روی قطعه اعمال میکند. توزیع تدریجی نیرو باعث کاهش نیروی فورج و مناسبشدن فرآیند برای فلنجها، چرخدندهها و قطعات دیسکی میشود.
6- فورج آپست داغ (Hot Upset Forging)
در این روش، بخشی از میله یا قطعه استوانهای ابتدا گرم شده و سپس با اعمال نیروی محوری، سطح مقطع موضعی آن افزایش مییابد. تولید سر پیچ، اتصالات، کوپلینگها و قطعات دارای سر پهن از کاربردهای اصلی آپست فورجینگ است.
7- فورج شعاعی (Radial Forging)
فورج شعاعی با اعمال همزمان ضربه یا فشار توسط چند قالب که بهصورت شعاعی اطراف قطعه قرار گرفتهاند، انجام میشود. این روش برای کاهش قطر، تولید شافتهای پلهای و شکلدهی قطعات استوانهای و لولهای با کنترل ابعادی مناسب استفاده میشود.
8- فورج با نرخ انرژی بالا (HERF)
در این روش، مقدار زیادی انرژی در مدتزمان بسیار کوتاه به قطعه منتقل شده و تغییر شکل با سرعت بسیار بالا انجام میشود. سرعت بالای شکلدهی و قابلیت تولید قطعات پیچیده، این فرآیند را برای برخی کاربردهای پیشرفته صنعتی مناسب کرده است.
9- فورج پودری (Powder Forging)
فورج پودری ترکیبی از متالورژی پودر و آهنگری است که در آن ابتدا پریفرم متراکم از پودر فلزی ساخته و سپس تحت فشار فورج قرار میگیرد. این فرآیند چگالی و استحکام قطعه را افزایش داده و ضایعات و نیاز به ماشینکاری را کاهش میدهد.
10- سکهزنی (Coining)
سکهزنی نوعی فورج قالب بسته، در حالت سرد، است که با اعمال فشار بسیار بالا جزئیات سطح قالب را با دقت زیاد روی قطعه منتقل میکند. این روش برای سکه، مدال، قطعات دقیق و ایجاد برجستگی یا فرورفتگیهای ظریف کاربرد دارد.

جوشکاری فورجینگ چیست؟
جوشکاری فورجینگ یکی از روشهای اتصال فلزات است که با ترکیب حرارت و فشار مکانیکی، دو قطعه را بدون یا با حداقل استفاده از فلز پرکننده به یکدیگر متصل میکند. برخلاف روشهایی مانند جوشکاری لوله مانیسمان یا جوشکاری ورق ضد سایش که بر ایجاد حوضچه مذاب و ذوب موضعی فلز استوارند، در جوشکاری با روش فورجینگ اتصال عمدتا از طریق تغییر شکل پلاستیکی و ایجاد پیوند متالورژیکی در سطوح تماس شکل میگیرد. این روش جهت اتصال قطعاتی مانند میلگرد، ریل و برخی اجزای فولادی کاربرد دارد و در صورت کنترل صحیح دما، فشار و آمادهسازی سطوح، میتواند اتصال مستحکمی ایجاد کند.
مقایسه روش فورجینگ با سایر روشهای شکلدهی فلزات؛ کدام روش مناسبتر است؟
|
معیار |
فورجینگ | ریختهگری | ماشینکاری |
جوشکاری |
|
مبنای فرآیند |
فشاردهی | ذوب و قالبگیری | براده برداری | ذوب موضعی |
| استحکام قطعه | بسیار بالا | متوسط | وابسته |
وابسته |
|
دقت ابعادی |
بالا | متوسط | بسیار بالا | متوسط |
| کیفیت سطح | خوب | متوسط | بسیار خوب |
وابسته |
|
قابلیت ایجاد اشکال پیچیده |
مناسب | بسیار مناسب | محدود | بسیار مناسب |
| مناسب بودن برای تولید انبوه | بسیار مناسب | مناسب | مناسب |
مناسب |
|
هزینه |
هزینه اولیه قالب و تجهیزات بالا | هزینه تجهیزات و قالب متغیر | هزینه نسبتا بالا | هزینه متغیر |
| میزان ضایعات | کم تا متوسط | متوسط تا زیاد | زیاد |
کم |
مزایای فورجینگ چیست؟
- افزایش استحکام و مقاومت مکانیکی قطعه
- بهبود مقاومت خستگی و ضربهای
- اصلاح و یکنواختی ساختار دانهای فلز
- ایجاد جریان الیاف مناسب در راستای هندسه قطعه
- کاهش تخلخلها و عیوب داخلی
- افزایش چقرمگی و دوام قطعه
- امکان تولید قطعات با هندسه و ابعاد متنوع
- کاهش ضایعات مواد در فورج دقیق
- قابلیت تولید قطعات با تیراژ بالا
- مناسب برای تولید قطعات تحت بار و تنشهای شدید
- قابلیت دستیابی به دقت ابعادی بالا در فورج دقیق
- کاهش نیاز به ماشینکاری در برخی روشهای فورجینگ
روش فورجینگ چه معایبی دارد؟
- هزینه اولیه بالای قالب و تجهیزات
- نیاز به ماشینآلات و پرسهای قدرتمند
- محدودیت در تولید برخی هندسههای بسیار پیچیده
- نیاز به کنترل دقیق دما و نیروی اعمالی
- کاهش دقت ابعادی در برخی روشهای فورج گرم و داغ
- نیاز احتمالی به ماشینکاری و عملیات تکمیلی
- استهلاک و سایش قالبها در تولید انبوه
- مصرف انرژی بالا، بهویژه در فورج گرم
کاربرد های فورجینگ چیست؟
- صنعت خودروسازی: تولید میللنگ، شاتون، چرخدنده، اکسل و قطعات سیستم تعلیق
- صنایع نفت، گاز و پتروشیمی: تولید فلنج، شیرآلات، اتصالات و قطعات تحت فشار
- صنایع هوافضا: ساخت قطعات موتور، ارابه فرود، شفتها و اجزای سازهای حساس
- صنایع نیروگاهی: تولید توربین، روتور، شافت و قطعات تحت تنش بالا
- صنایع ریلی: ساخت ریل، چرخ، محور و قطعات سیستم چرخ و محور
- ماشینسازی: تولید شافت، محور، چرخدنده، بوش و قطعات انتقال قدرت
- صنایع دریایی: ساخت پروانه، شافت و قطعات تجهیزات دریایی
- تولید ابزار و تجهیزات صنعتی: ساخت آچار، چکش، تیغه و ابزارهای مقاوم
- تولید پیچ و اتصالات: ساخت پیچ، مهره، پین و اتصالات با استحکام بالا
- صنایع معدنی و تجهیزات سنگین: تولید قطعات مقاوم در برابر ضربه، سایش و بارهای سنگین
- صنایع دفاعی: تولید قطعات مکانیکی و اجزای تحت بار و تنش بالا
- تجهیزات کشاورزی: ساخت محور، چرخدنده، شافت و قطعات ماشینآلات کشاورزی
فرآیند فورجینگ بر روی چه فلزاتی انجام میشود؟
- فولاد کربنی
- فولاد آلیاژی
- آلومینیوم
- مس
- برنج
- تیتانیوم
- نیکل و آلیاژهای نیکل
- منیزیم
- کبالت و آلیاژهای کبالت
- سوپرآلیاژها


