جوشکاری لوله مانیسمان بهعنوان یکی از مراحل کلیدی در اجرای خطوط انتقال تحت فشار، نقش مستقیمی در تضمین ایمنی، آببندی کامل و پایداری سیستم ایفا میکند. با توجه به ساختار بدون درز این لولهها، کیفیت اتصال جوشی به عامل تعیینکنندهای در عملکرد نهایی و طول عمر بهرهبرداری تبدیل میشود. از اینرو، انتخاب فرآیند جوشکاری استاندارد و اجرای دقیق آن در پروژههای صنعتی از اهمیت ویژهای برخوردار است.
جوشکاری لوله مانیسمان چیست و چه کاربردی دارد؟
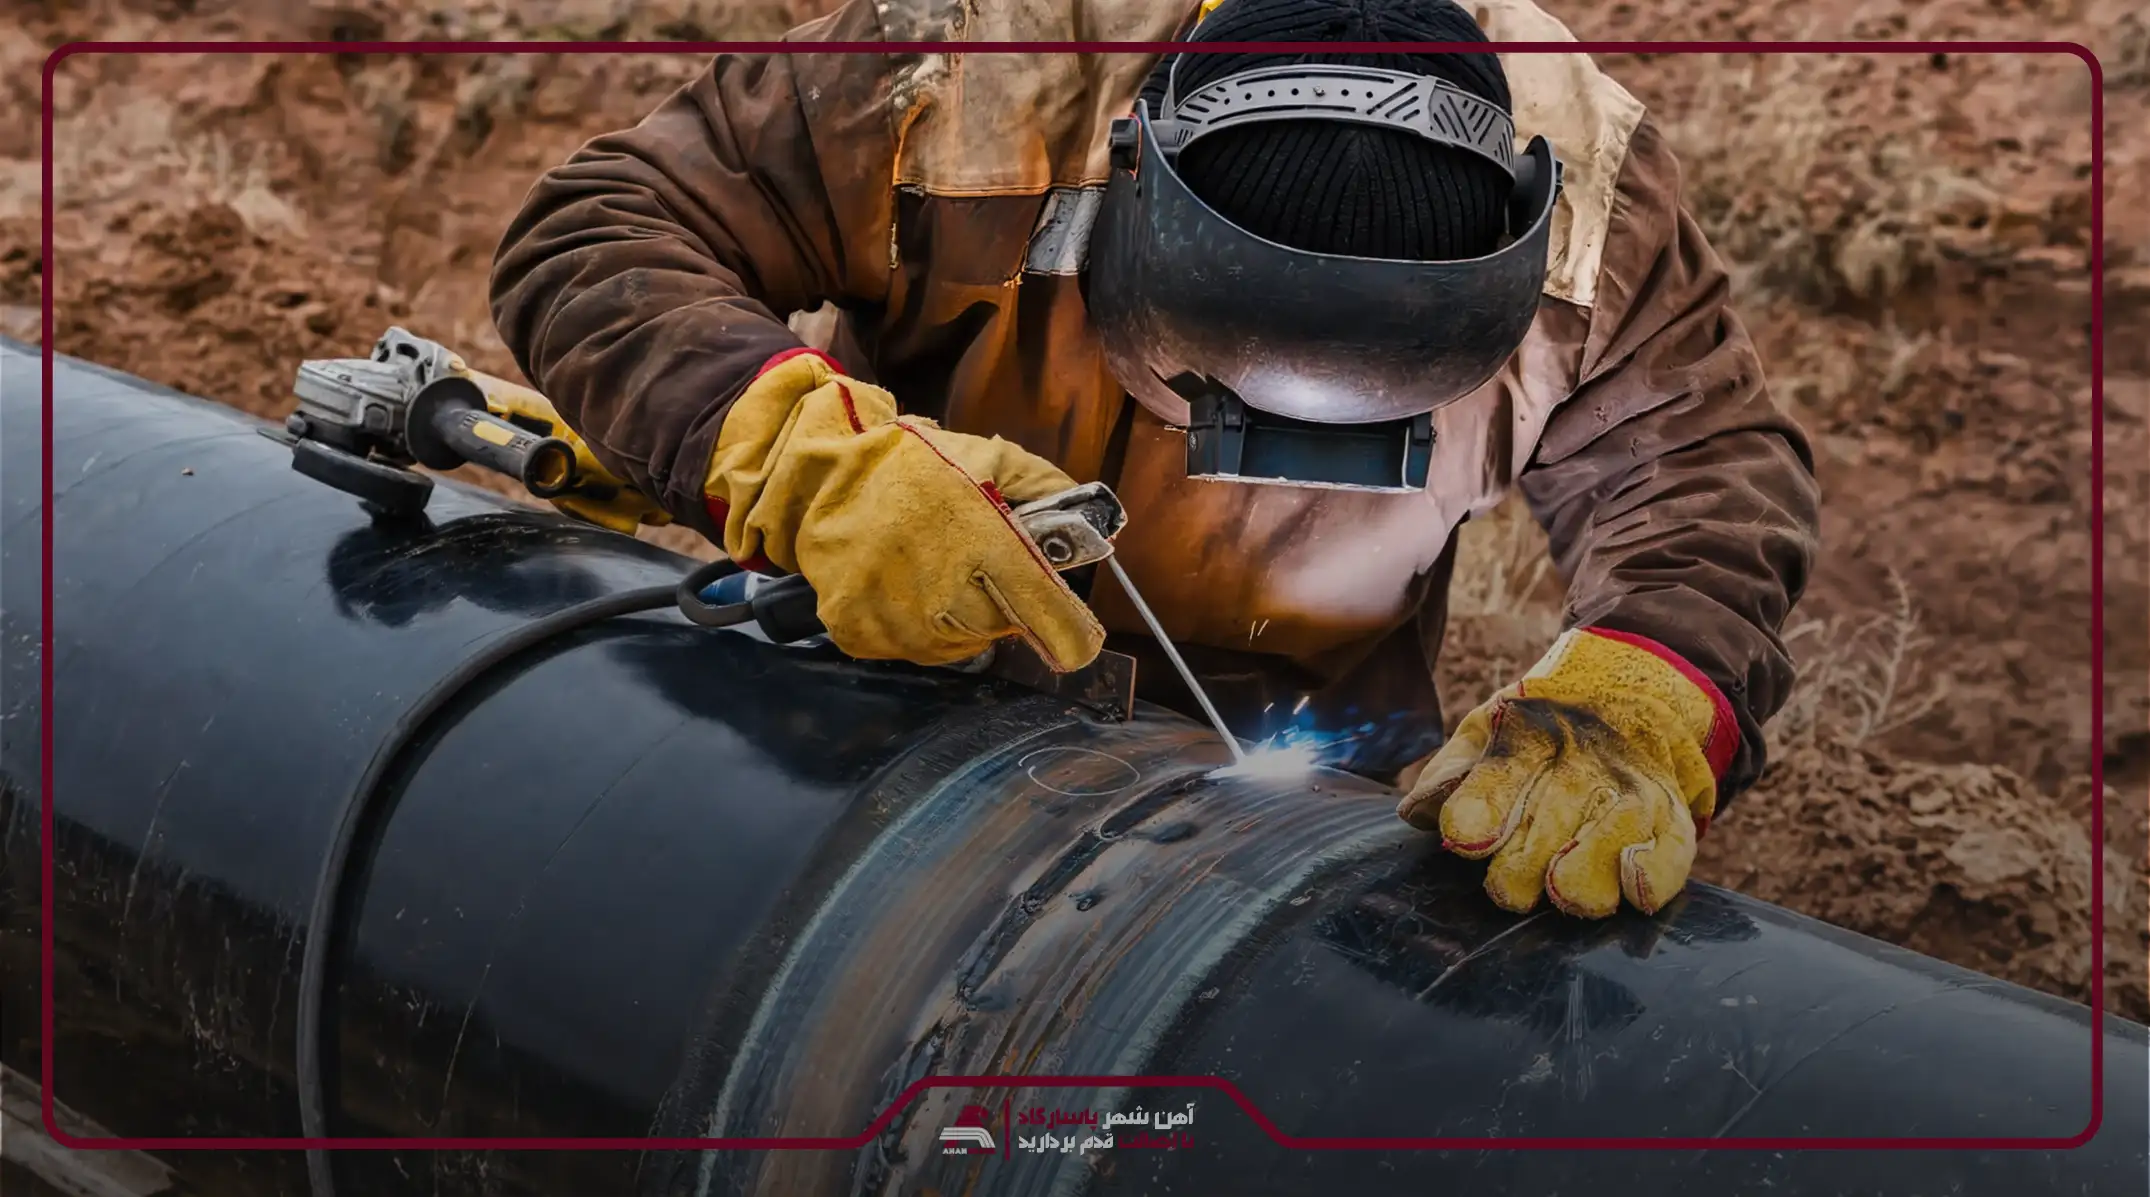
جوشکاری لوله مانیسمان فرآیندی تخصصی برای اتصال لولههای بدون درز در سیستمهای انتقال سیالات تحت فشار، بدن بهرهگیری از اتصالات مانیسمان است که در آن، بهجای اتکا به ساختار جوش کارخانهای، یک اتصال یکپارچه و مقاوم در محل پروژه ایجاد میشود. این نوع جوشکاری بهدلیل حذف نقاط ضعف ناشی از درز جوش، نقش مهمی در افزایش ایمنی و کاهش احتمال نشتی در خطوط حساس دارد.
از نظر کاربرد، این روش بهطور گسترده در صنایع نفت، گاز، پتروشیمی و نیروگاهی مورد استفاده قرار میگیرد؛ جایی که پایداری در برابر فشار بالا، دما و شرایط خورنده اهمیت حیاتی دارد. انتخاب صحیح روش جوشکاری و رعایت استانداردهای اجرایی در این فرآیند، مستقیم بر عملکرد بلندمدت و ایمنی کل سیستم تاثیرگذار است.
مراحل صحیح جوشکاری لوله مانیسمان
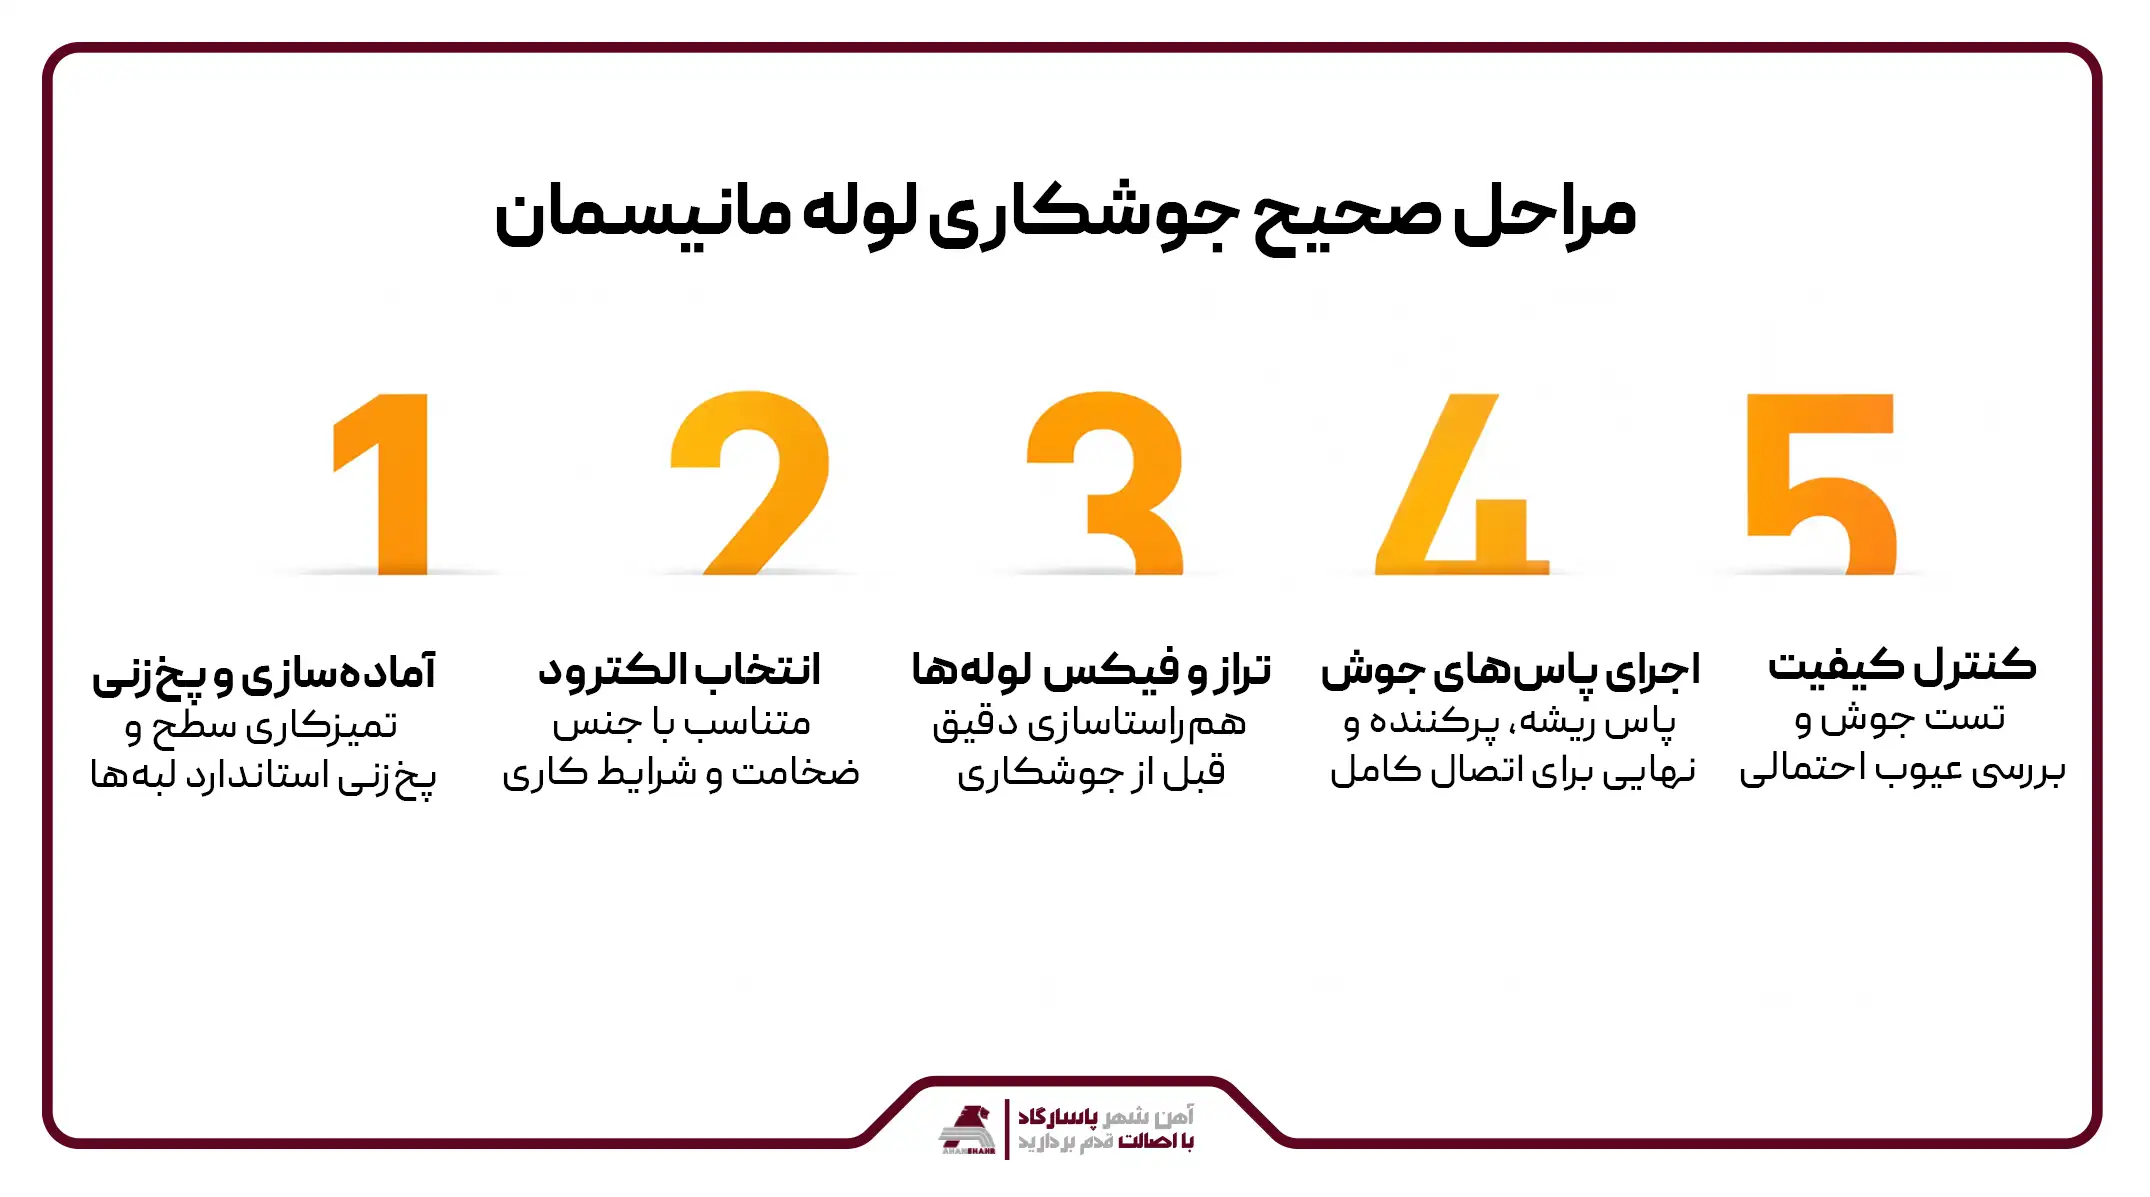
- آمادهسازی سطح و پخزنی (Beveling): در این مرحله سطح لوله مانیسمان از آلودگی، چربی و زنگزدگی پاک شده و لبهها با زاویه استاندارد پخزنی میشوند. این کار برای افزایش نفوذ جوش و جلوگیری از عیوب اتصال کاملا ضروری است.
- انتخاب الکترود مناسب جوشکاری لوله مانیسمان: با توجه به جنس لوله، ضخامت و شرایط کاری، الکترود مناسب انتخاب میشود تا استحکام و کیفیت اتصال تضمین گردد. انتخاب نادرست الکترود میتواند باعث ترک، تخلخل و کاهش عمر جوش شود.
- تراز و فیکس کردن لولهها (Fit-up): لولهها باید در راستای دقیق و بدون انحراف در کنار هم قرار گرفته و بهصورت محکم فیکس شوند. این مرحله نقش مهمی در جلوگیری از تنشهای اضافی در ناحیه جوش دارد.
- اجرای پاس ریشه و پاسهای جوشکاری (Root & Fill Pass): ابتدا پاس ریشه برای ایجاد اتصال اولیه و نفوذ کامل اجرا میشود، سپس پاسهای پرکننده و نهایی برای تکمیل ضخامت جوش اعمال میگردد. کیفیت این مرحله مستقیم بر استحکام نهایی اتصال اثرگذار است.
- بازرسی و کنترل کیفیت جوش: در پایان، اتصال جوشی با روشهای تست غیرمخرب بررسی میشود تا از عدم وجود ترک، حفره یا نقص اطمینان حاصل گردد. این مرحله تضمینکننده ایمنی و عملکرد بلندمدت خط لوله است.
معرفی روشهای جوشکاری لوله مانیسمان
انتخاب روش جوشکاری در لولههای مانیسمان به جنس، ضخامت و حساسیت خط انتقال بستگی دارد. هر روش، سطح متفاوتی از نفوذ، کیفیت و سرعت اجرا ارائه میدهد. در پروژههای صنعتی، هدف اصلی دستیابی به اتصال کاملاً آببند و مقاوم در برابر فشار و دما است. به همین دلیل روشهای مختلف جوشکاری از نظر دقت و کاربرد کاملاً متمایز هستند.
-
جوشکاری لوله مانیسمان با الکترود دستی (SMAW)
این روش رایجترین و اقتصادیترین گزینه در پروژههای عمومی و کارگاهی است که با الکترود پوششدار انجام میشود. انعطافپذیری بالا در شرایط محیطی سخت از مزیتهای آن است، اما نسبت به روشهای پیشرفتهتر دقت و کیفیت سطح پایینتری دارد. به همین دلیل بیشتر برای کارهای تعمیراتی و پروژههای غیرحساس استفاده میشود.
-
جوشکاری لوله مانیسمان با آرگون TIG
روش TIG یکی از دقیقترین فرآیندهای جوشکاری است که با گاز آرگون و الکترود تنگستن انجام میشود و کنترل بسیار بالایی بر حوضچه مذاب دارد. این روش جوشی بسیار تمیز، بدون پاشش و با نفوذ بالا ایجاد میکند و معمولا در خطوط حساس نفت، گاز و صنایع با استاندارد بالا مورد استفاده قرار میگیرد.
-
جوشکاری لوله مانیسمان با MIG و MAG
در این روش از سیم جوش پیوسته و گاز محافظ استفاده میشود که سرعت اجرای بالاتری نسبت به TIG دارد. MIG برای فلزات غیرآهنی و MAG برای فولادهای کربنی و صنعتی کاربرد دارد. این روش تعادل مناسبی بین کیفیت و سرعت ایجاد میکند و در پروژههای نیمهصنعتی و تولیدی رایج است.
-
جوشکاری لوله مانیسمان با زیرپودری (SAW)
روش SAW یک فرآیند صنعتی سنگین است که در آن قوس جوش زیر لایهای از پودر محافظ انجام میشود. این تکنیک برای لولههای ضخیم و پروژههای بزرگ بسیار مناسب است و کیفیت جوش یکنواخت و عمیق ایجاد میکند. بهدلیل تجهیزات پیچیده، بیشتر در خطوط تولید و پروژههای عظیم صنعتی استفاده میشود.
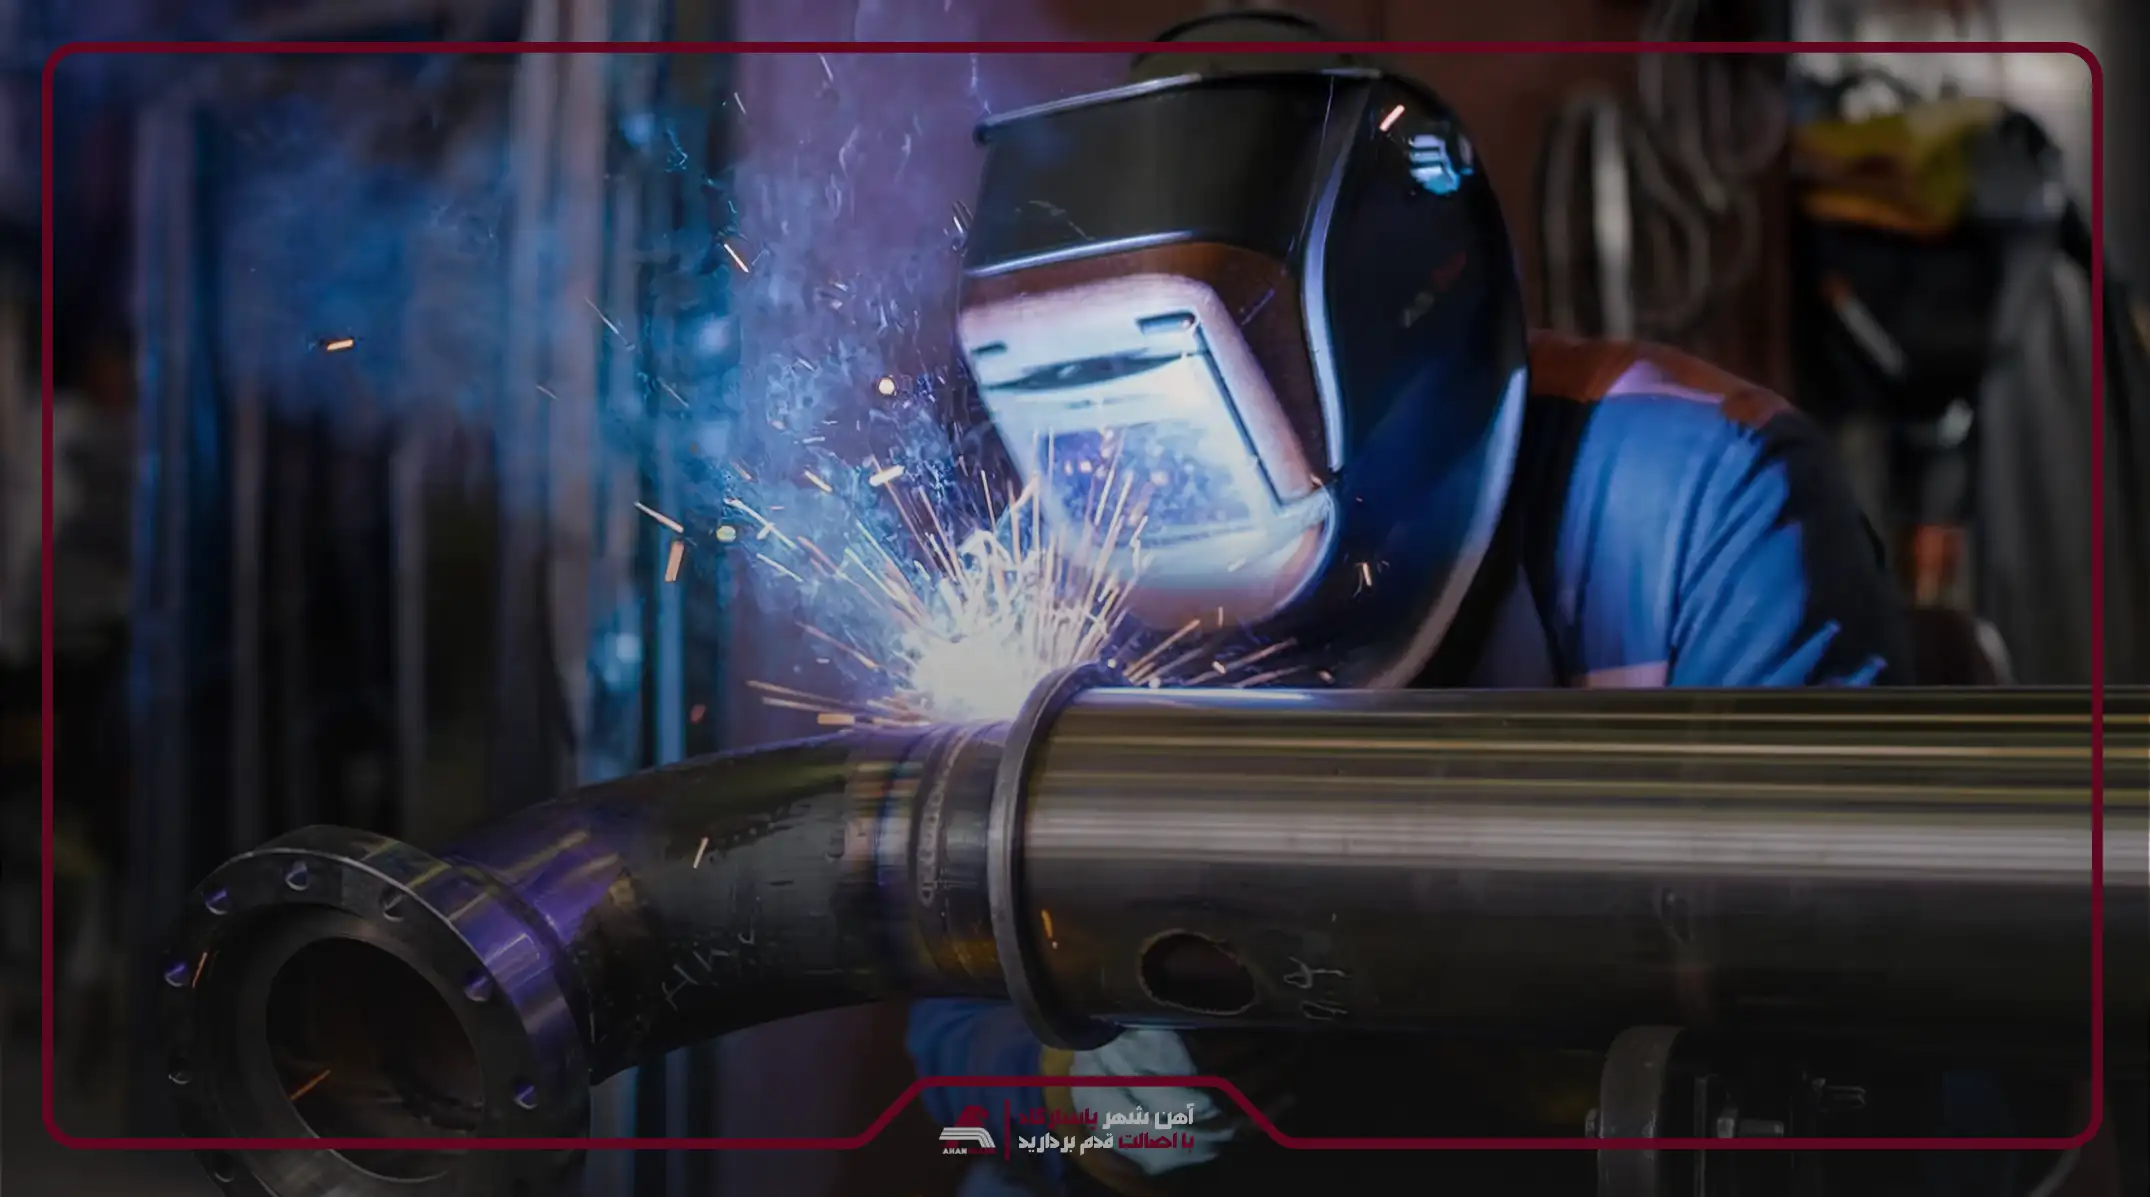
بهترین روش جوشکاری لوله مانیسمان کدام است؟
بهترین روش جوشکاری لوله مانیسمان بهصورت مطلق وجود ندارد و انتخاب آن کاملا به کلاس سرویس، ضخامت لوله و سطح حساسیت خط انتقال وابسته است. با این حال در پروژههای نفت، گاز و خطوط تحت فشار بالا، جوشکاری TIG بهعنوان دقیقترین روش برای پاس ریشه و SAW یا SMAW برای پاسهای تکمیلی بیشترین کاربرد را دارد.
این ترکیب به دلیل کنترل بالای نفوذ، کیفیت متالورژیکی پایدار و حداقل عیوب جوش، عملکردی قابلاعتماد ایجاد میکند. در نتیجه «بهترین روش» در عمل، یک سیستم ترکیبی متناسب با شرایط طراحی و استاندارد پروژه است، نه یک فرآیند واحد.
مقایسه مزایا و معایب روشهای جوشکاری لوله مانیسمان
- SMAW (جوشکاری با الکترود دستی): این روش بهدلیل سادگی تجهیزات، انعطافپذیری بالا و امکان اجرا در شرایط محیطی نامساعد، یکی از رایجترین فرآیندها در پروژههای اجرایی محسوب میشود. با این حال، وابستگی شدید به مهارت جوشکار و احتمال نوسان در کیفیت اتصال، از محدودیتهای جدی آن در کاربردهای حساس صنعتی به شمار میرود.
- TIG (جوشکاری آرگون): روش TIG بهعنوان دقیقترین فرآیند جوشکاری، امکان کنترل کامل بر حوضچه مذاب و ایجاد اتصالهایی با نفوذ یکنواخت و کیفیت متالورژیکی بالا را فراهم میسازد. در مقابل، سرعت پایین اجرا و هزینه بالاتر تجهیزات و نیروی انسانی، استفاده از آن را عمدتا به پروژههای حساس و خطوط تحت فشار محدود میکند.
- MIG/MAG: این روش با بهرهگیری از سیم جوش پیوسته، سرعت اجرا و بهرهوری بالایی را در کنار کیفیت قابلقبول ارائه میدهد. با وجود این، حساسیت نسبی به شرایط محیطی و کنترل کمتر نسبت به TIG باعث میشود در کاربردهای بسیار دقیق، گزینهای در سطح متوسط ارزیابی شود.
- SAW (جوشکاری زیرپودری): فرآیند SAW بهدلیل عمق نفوذ بالا، یکنواختی عالی جوش و کیفیت پایدار، گزینهای ایدهآل برای لولههای ضخیم و پروژههای سنگین صنعتی محسوب میشود. با این حال، محدودیت در موقعیتهای جوشکاری و نیاز به تجهیزات تخصصی و گرانقیمت، دامنه کاربرد آن را به محیطهای کارگاهی و خطوط تولید محدود میکند.
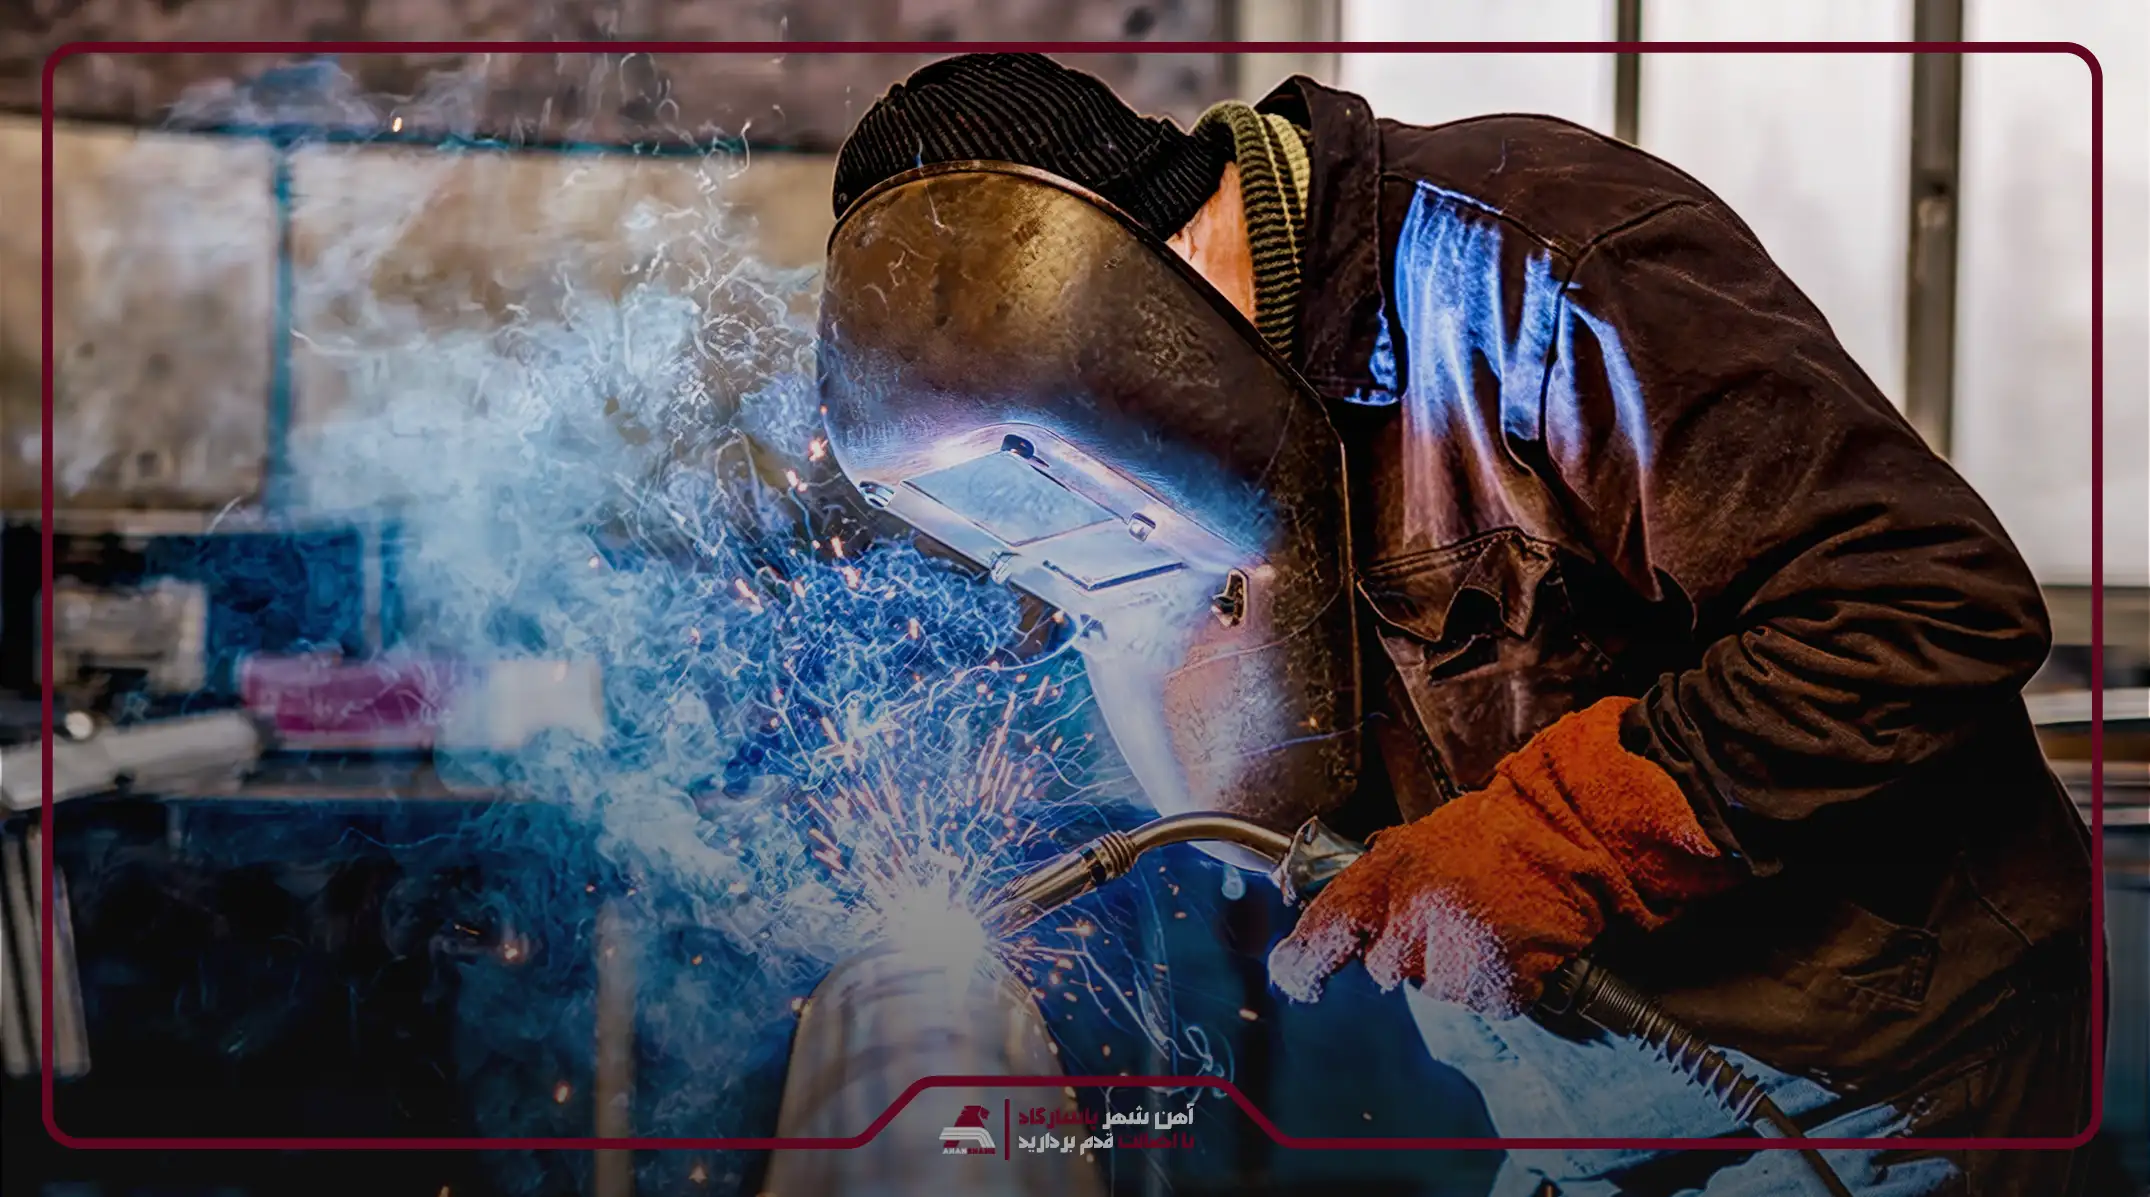
انتخاب روش جوشکاری لوله مانیسمان بر اساس ضخامت؛ نکاتی که باید بدانید:
انتخاب فرآیند جوشکاری در لولههای مانیسمان بهطور مستقیم به ضخامت جداره وابسته است. چون با افزایش ضخامت، نیاز به کنترل نفوذ، مدیریت حرارت ورودی و اطمینان از یکپارچگی متالورژیکی اتصال اهمیت بیشتری پیدا میکند.
در ضخامتهای پایین، روشهایی مانند TIG برای پاس ریشه بهدلیل دقت بالا و کنترل حرارتی مناسب ترجیح داده میشوند. اما در ضخامتهای متوسط تا بالا معمولا ترکیب SMAW و SAW برای تامین استحکام و پرکردن مقطع جوش بهکار میرود.
در نهایت، انتخاب صحیح روش باید بر اساس استانداردهای طراحی، کلاس سرویس و شرایط بهرهبرداری انجام شود تا از بروز عیوب ساختاری و کاهش عمر مفید خط جلوگیری گردد.
نکات مهم در فرایند جوشکاری لوله مانیسمان چیست؟
- آمادهسازی و پخزنی دقیق لبهها: لبههای لوله باید با زاویه استاندارد پخزنی و کاملا تمیز شوند تا نفوذ کامل جوش و اتصال یکنواخت حاصل شود.
- انتخاب صحیح روش و پارامترهای جوشکاری: روش جوشکاری و تنظیماتی مانند جریان، ولتاژ و سرعت باید متناسب با ضخامت و شرایط پروژه تعیین شوند.
- انتخاب الکترود یا فیلر متناسب با جنس لوله: استفاده از الکترود یا سیم جوش سازگار با متریال لوله برای جلوگیری از ترک و افزایش استحکام اتصال ضروری است.
- کنترل تراز و فیتآپ (Fit-up) لولهها: لولهها باید بدون انحراف و در راستای دقیق قرار گیرند تا از ایجاد تنش و ضعف در محل جوش جلوگیری شود.
- اجرای اصولی پاس ریشه (Root Pass): پاس اول باید با دقت بالا اجرا شود تا نفوذ کامل و اتصال اولیه مطمئن بین دو لوله ایجاد گردد.
- کنترل حرارت ورودی در حین جوشکاری: مدیریت دمای جوش از ایجاد ترک، اعوجاج و تغییرات مخرب در ساختار فلز جلوگیری میکند.
- اجرای صحیح پاسهای پرکننده و نهایی: این پاسها برای تکمیل ضخامت جوش و ایجاد سطحی یکنواخت و مقاوم اجرا میشوند.
- رعایت استانداردهای پیشگرم و پسگرم در صورت نیاز: در برخی ضخامتها و متریالها، پیشگرم و پسگرم برای کاهش تنشهای پسماند الزامی است.
- جلوگیری از آلودگی، رطوبت و اکسیداسیون محل جوش: وجود هرگونه آلودگی یا رطوبت میتواند باعث تخلخل و کاهش کیفیت اتصال شود.
- انجام بازرسی و تستهای غیرمخرب (NDT) پس از جوشکاری: برای اطمینان از سلامت جوش، از روشهایی مانند رادیوگرافی یا التراسونیک استفاده میشود.
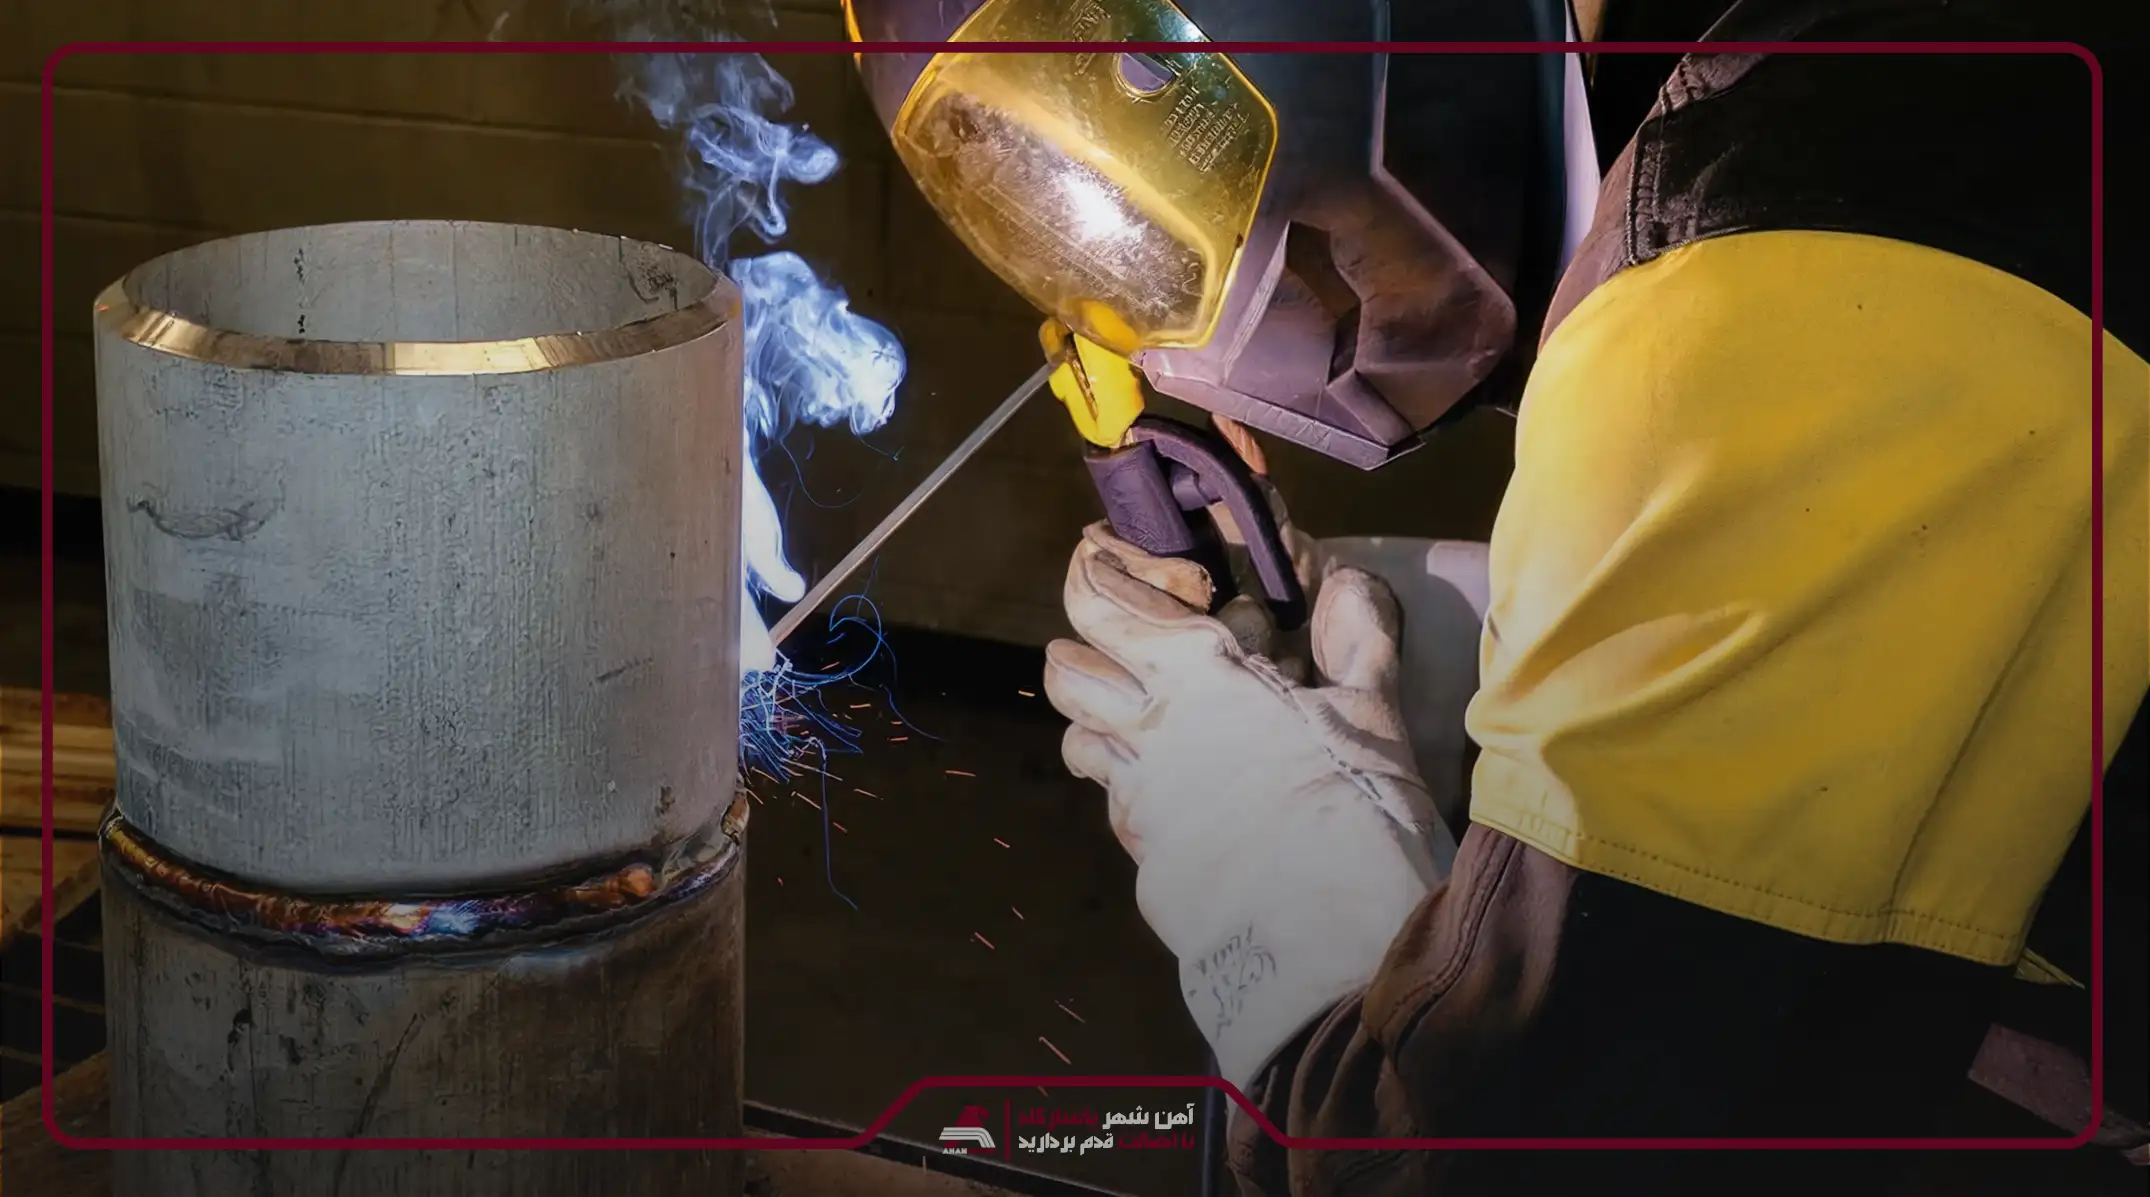
کنترل حرارت در جوشکاری لوله مانیسمان چه اهمیتی دارد؟
کنترل حرارت در جوشکاری لوله مانیسمان یکی از عوامل تعیینکننده در حفظ یکپارچگی متالورژیکی و جلوگیری از ایجاد عیوب ساختاری در ناحیه اتصال است. افزایش بیش از حد حرارت ورودی میتواند منجر به رشد دانهها، اعوجاج، ترکهای حرارتی و افت خواص مکانیکی در ناحیه متاثر از حرارت (HAZ) شود.
در مقابل، حرارت ناکافی نیز باعث عدم نفوذ کامل و کاهش استحکام اتصال خواهد شد. از اینرو، مدیریت دقیق دمای بینپاسی و تنظیم کنترلشده انرژی ورودی، نقش اساسی در تضمین کیفیت، ایمنی و طول عمر خطوط لوله مانیسمان ایفا میکند.
روش جلوگیری از ترک در جوشکاری لوله مانیسمان
ترک در جوشکاری لوله مانیسمان عمدتا ناشی از تنشهای پسماند، سرد شدن غیرکنترلشده، انتخاب نامناسب مصرفیها (الکترود یا فیلر) و وجود ناخالصی یا رطوبت در ناحیه اتصال ایجاد میشود که ساختار فلز را در ناحیه HAZ تضعیف میکند.
برای پیشگیری از این ایراد، کنترل دقیق حرارت ورودی و رعایت دمای بینپاسی نقش کلیدی دارد. همچنین استفاده از الکترود سازگار با متریال لوله، اجرای صحیح پیشگرم در ضخامتهای بالا و تمیزکاری کامل سطح قبل از جوشکاری ضروری است.
در نهایت، خنککاری تدریجی و رعایت استانداردهای اجرایی، مهمترین عوامل در جلوگیری از تشکیل ترک و افزایش پایداری اتصال محسوب میشوند.
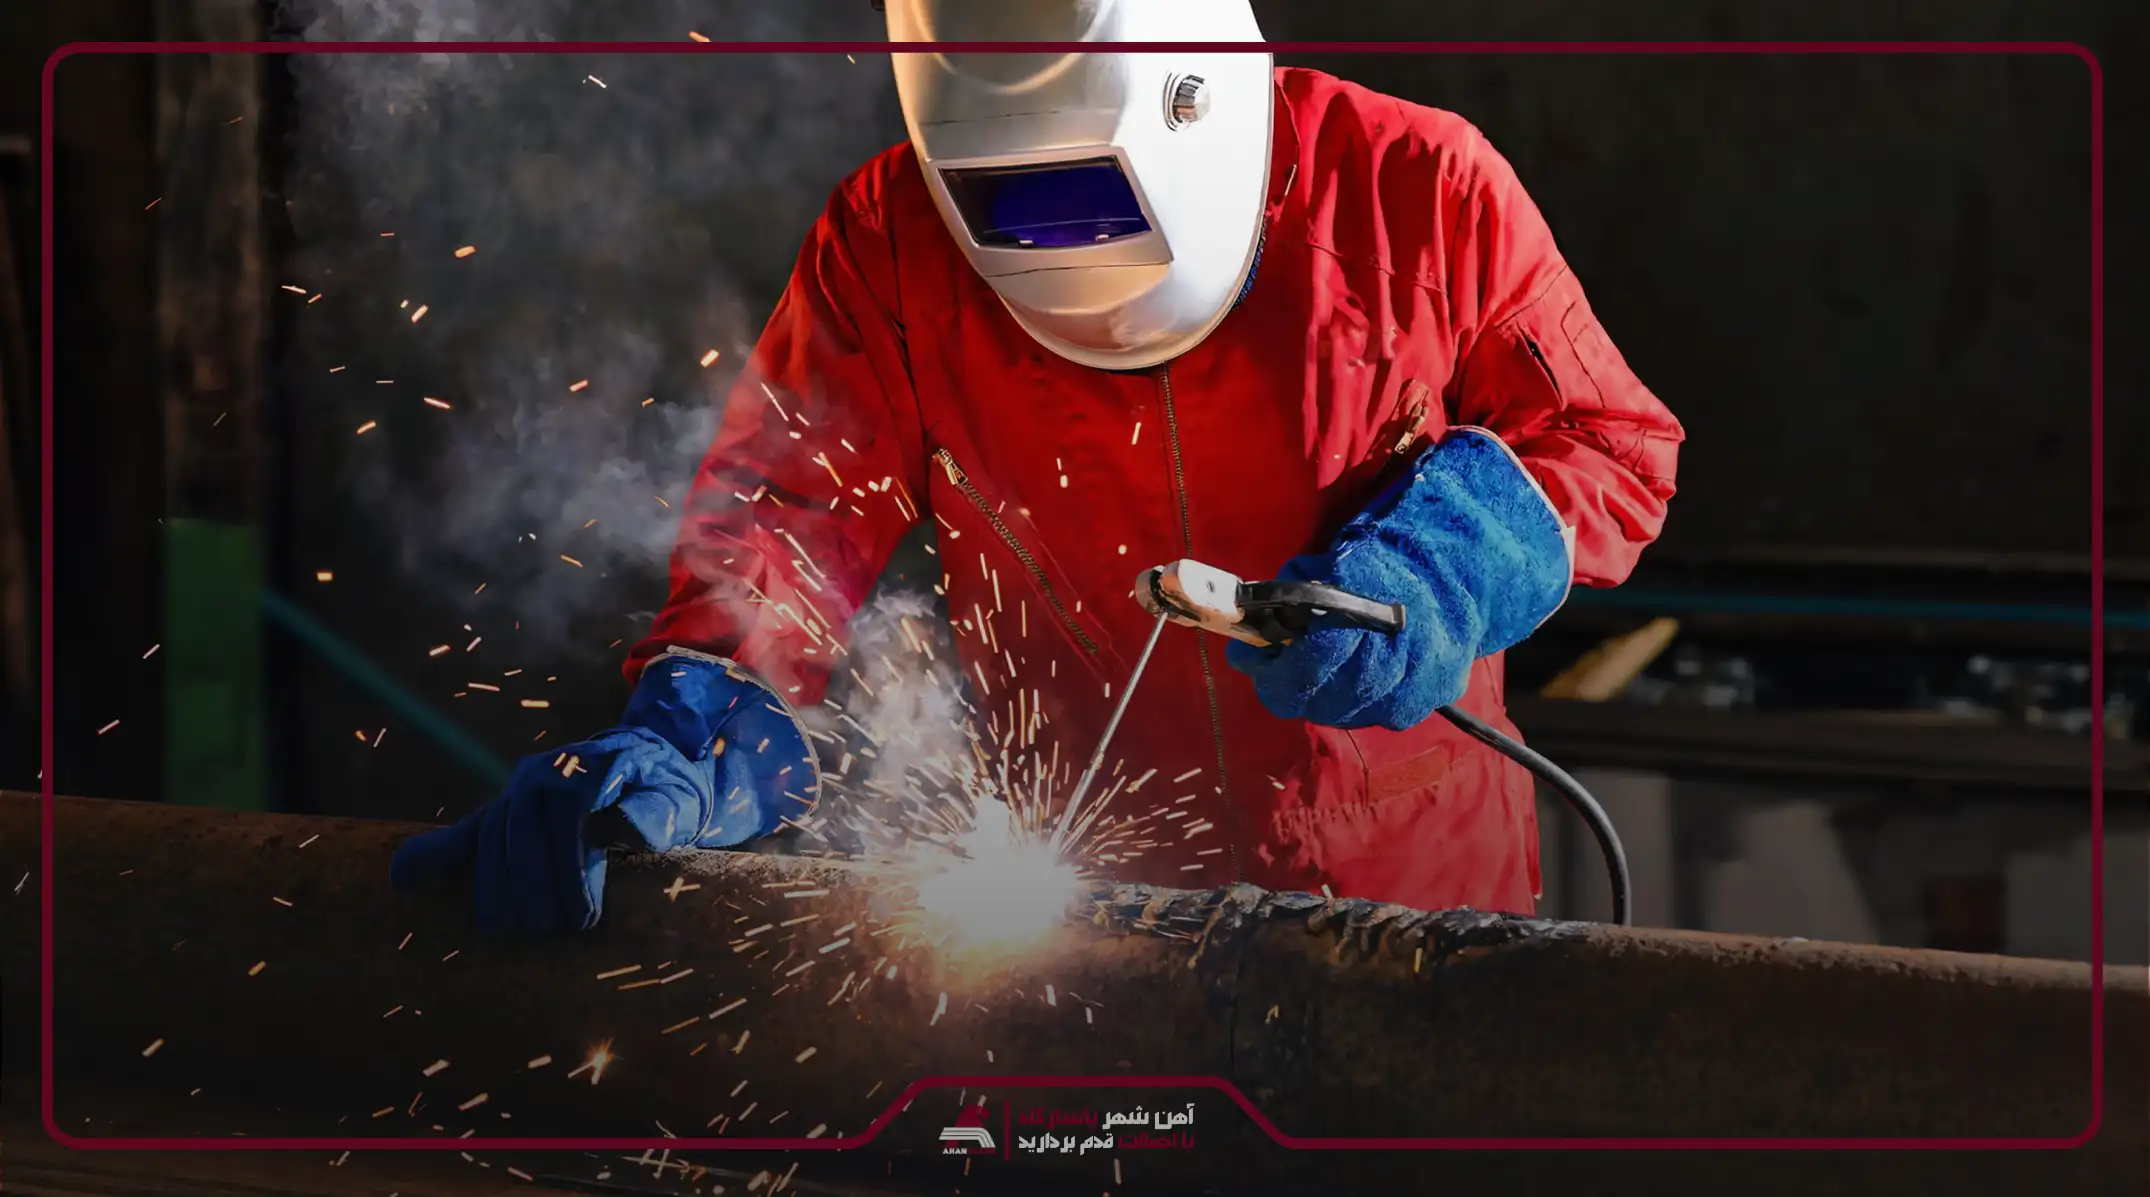
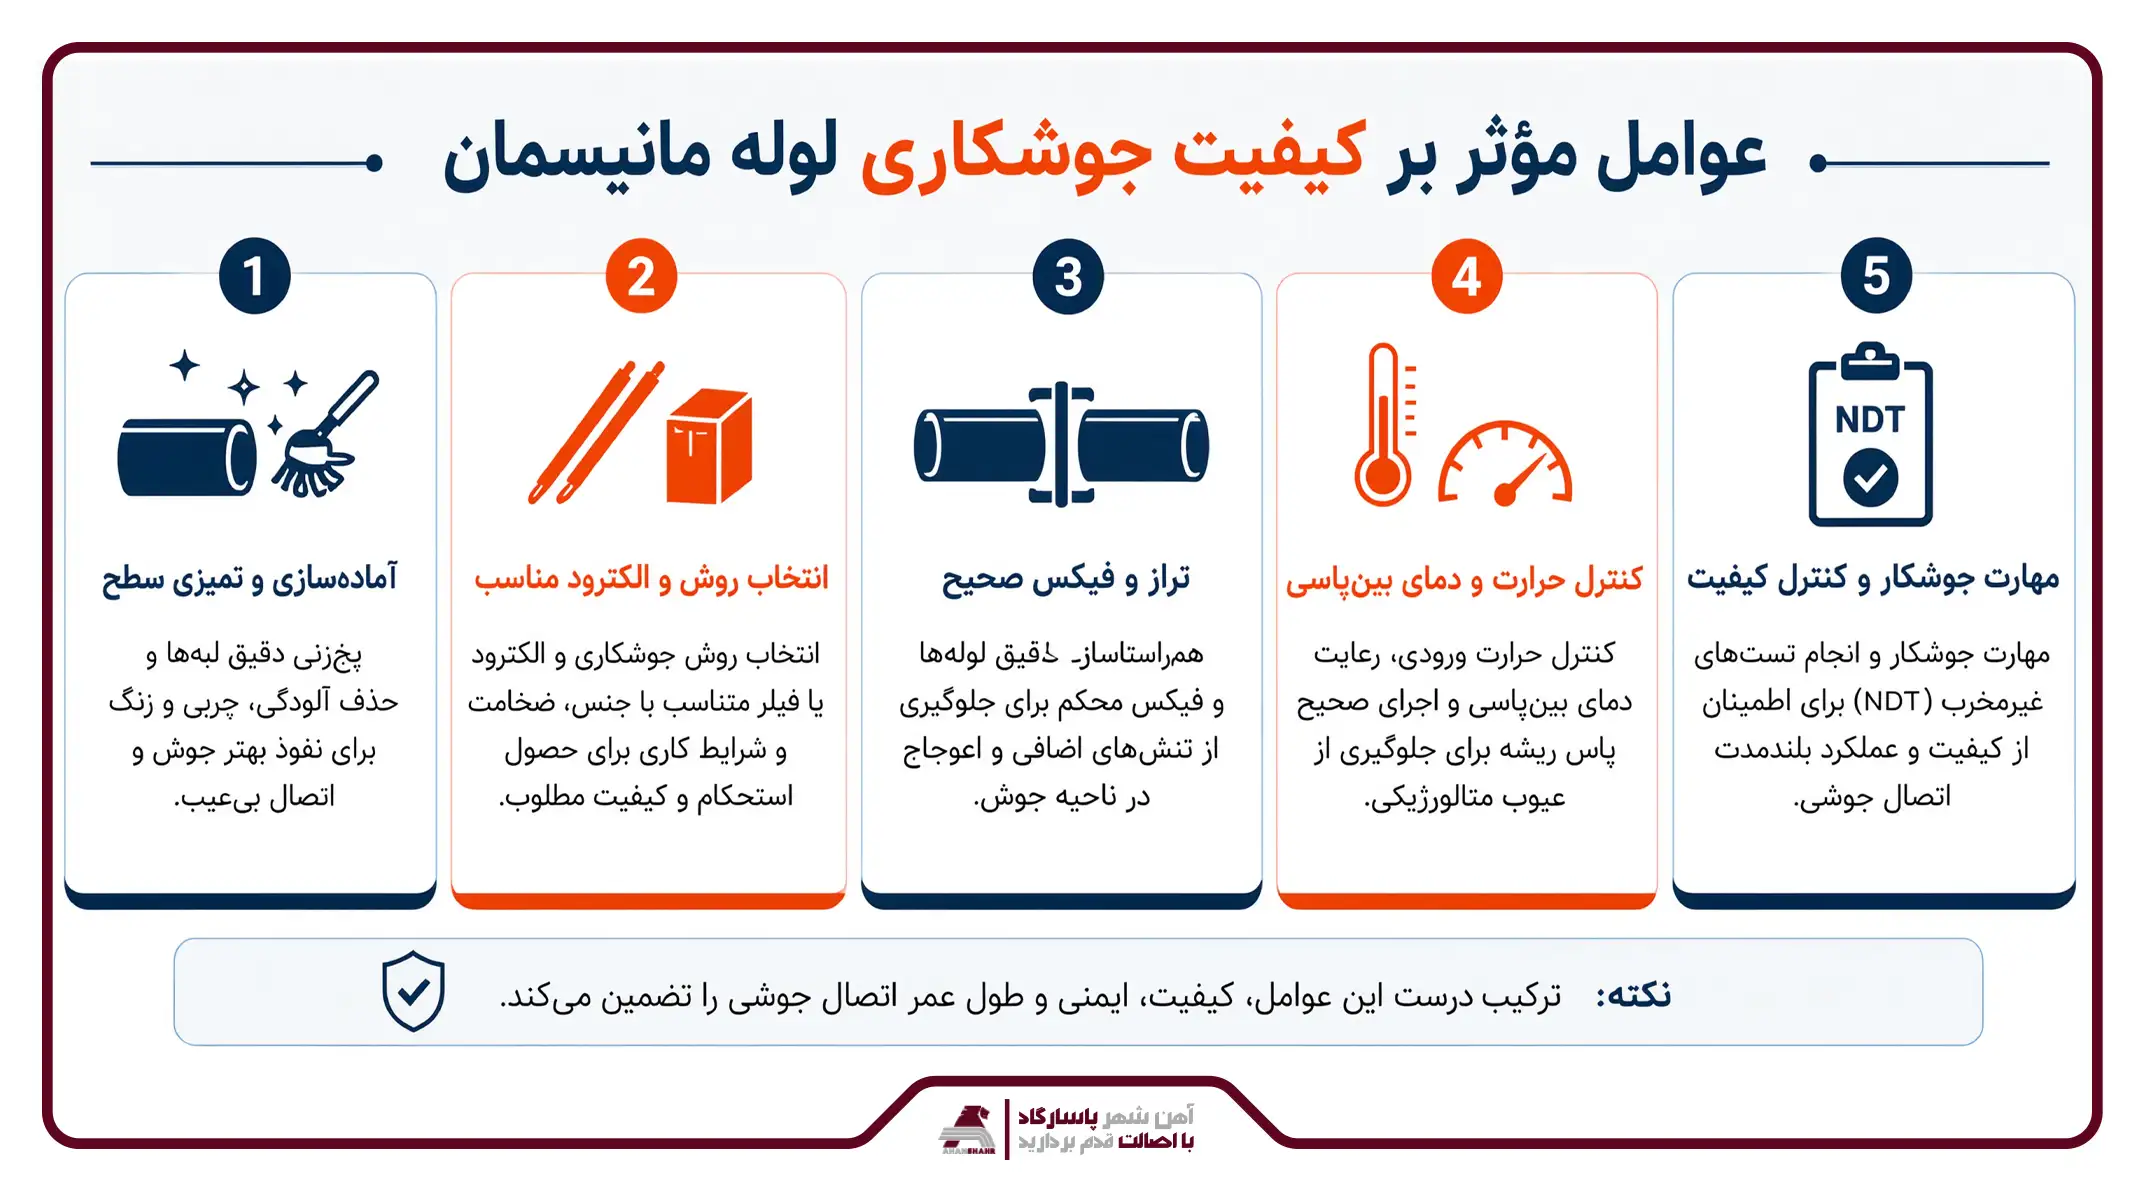
عوامل موثر بر کیفیت جوشکاری لوله مانیسمان چیست؟
- آمادهسازی دقیق لبهها و تمیزی سطح اتصال، انتخاب صحیح روش جوشکاری و پارامترهای اجرایی متناسب با ضخامت و جنس لوله است.
- همچنین نوع و کیفیت الکترود یا فیلر مصرفی نقش مستقیم در استحکام و یکنواختی اتصال دارد.
- کنترل حرارت ورودی، رعایت دمای بینپاسی و اجرای صحیح پاس ریشه نیز از عوامل کلیدی در جلوگیری از عیوب متالورژیکی محسوب میشود.
- در نهایت، مهارت جوشکار و انجام تستهای کنترل کیفیت (NDT) تضمینکننده عملکرد نهایی و طول عمر اتصال است.
بررسی تاثیر جنس و رده لوله بر جوشکاری لوله مانیسمان
جنس و رده (Schedule) لوله مانیسمان نقش تعیینکنندهای در انتخاب فرآیند جوشکاری، پارامترهای حرارتی و نوع مصرفی دارد. چون تغییر در ترکیب شیمیایی و ضخامت دیواره مستقیم بر رفتار متالورژیکی فلز در حین جوش اثر میگذارد.
- لولههای با کربن بالاتر یا آلیاژی، بهدلیل حساسیت بیشتر به ترک و سختشدگی در ناحیه HAZ نیازمند پیشگرم و کنترل دقیقتر حرارت هستند. در حالیکه لولههای کربنی معمولی شرایط جوشکاری سادهتری دارند.
- از سوی دیگر، افزایش رده (Schedule) به معنی ضخامت بیشتر است که اجرای چندپاسه، مدیریت دقیقتر نفوذ و انتخاب روشهایی با توان حرارتی بالاتر را ضروری میسازد.
در نتیجه، تطبیق همزمان جنس و رده لوله با روش جوشکاری، عامل کلیدی در دستیابی به اتصال پایدار و استاندارد محسوب میشود.
نقش مهارت جوشکار در جوشکاری لوله مانیسمان چیست؟
مهارت جوشکار در جوشکاری لوله مانیسمان یکی از عوامل تعیینکننده در کیفیت نهایی اتصال است. چون کنترل دقیق حوضچه مذاب، زاویه الکترود و یکنواختی پاسها مستقیم به تجربه اپراتور وابسته است. در لولههای تحت فشار، کوچکترین خطای اجرایی میتواند منجر به عدم نفوذ، تخلخل یا ترکهای موضعی در ناحیه جوش شود.
همچنین جوشکار ماهر توانایی تنظیم صحیح حرارت ورودی و مدیریت شرایط متغیر کارگاهی را دارد که نقش مهمی در جلوگیری از عیوب متالورژیکی ایفا میکند. در نتیجه، سطح مهارت نیروی انسانی بهطور مستقیم با ایمنی، دوام و استاندارد نهایی خط لوله مرتبط است.
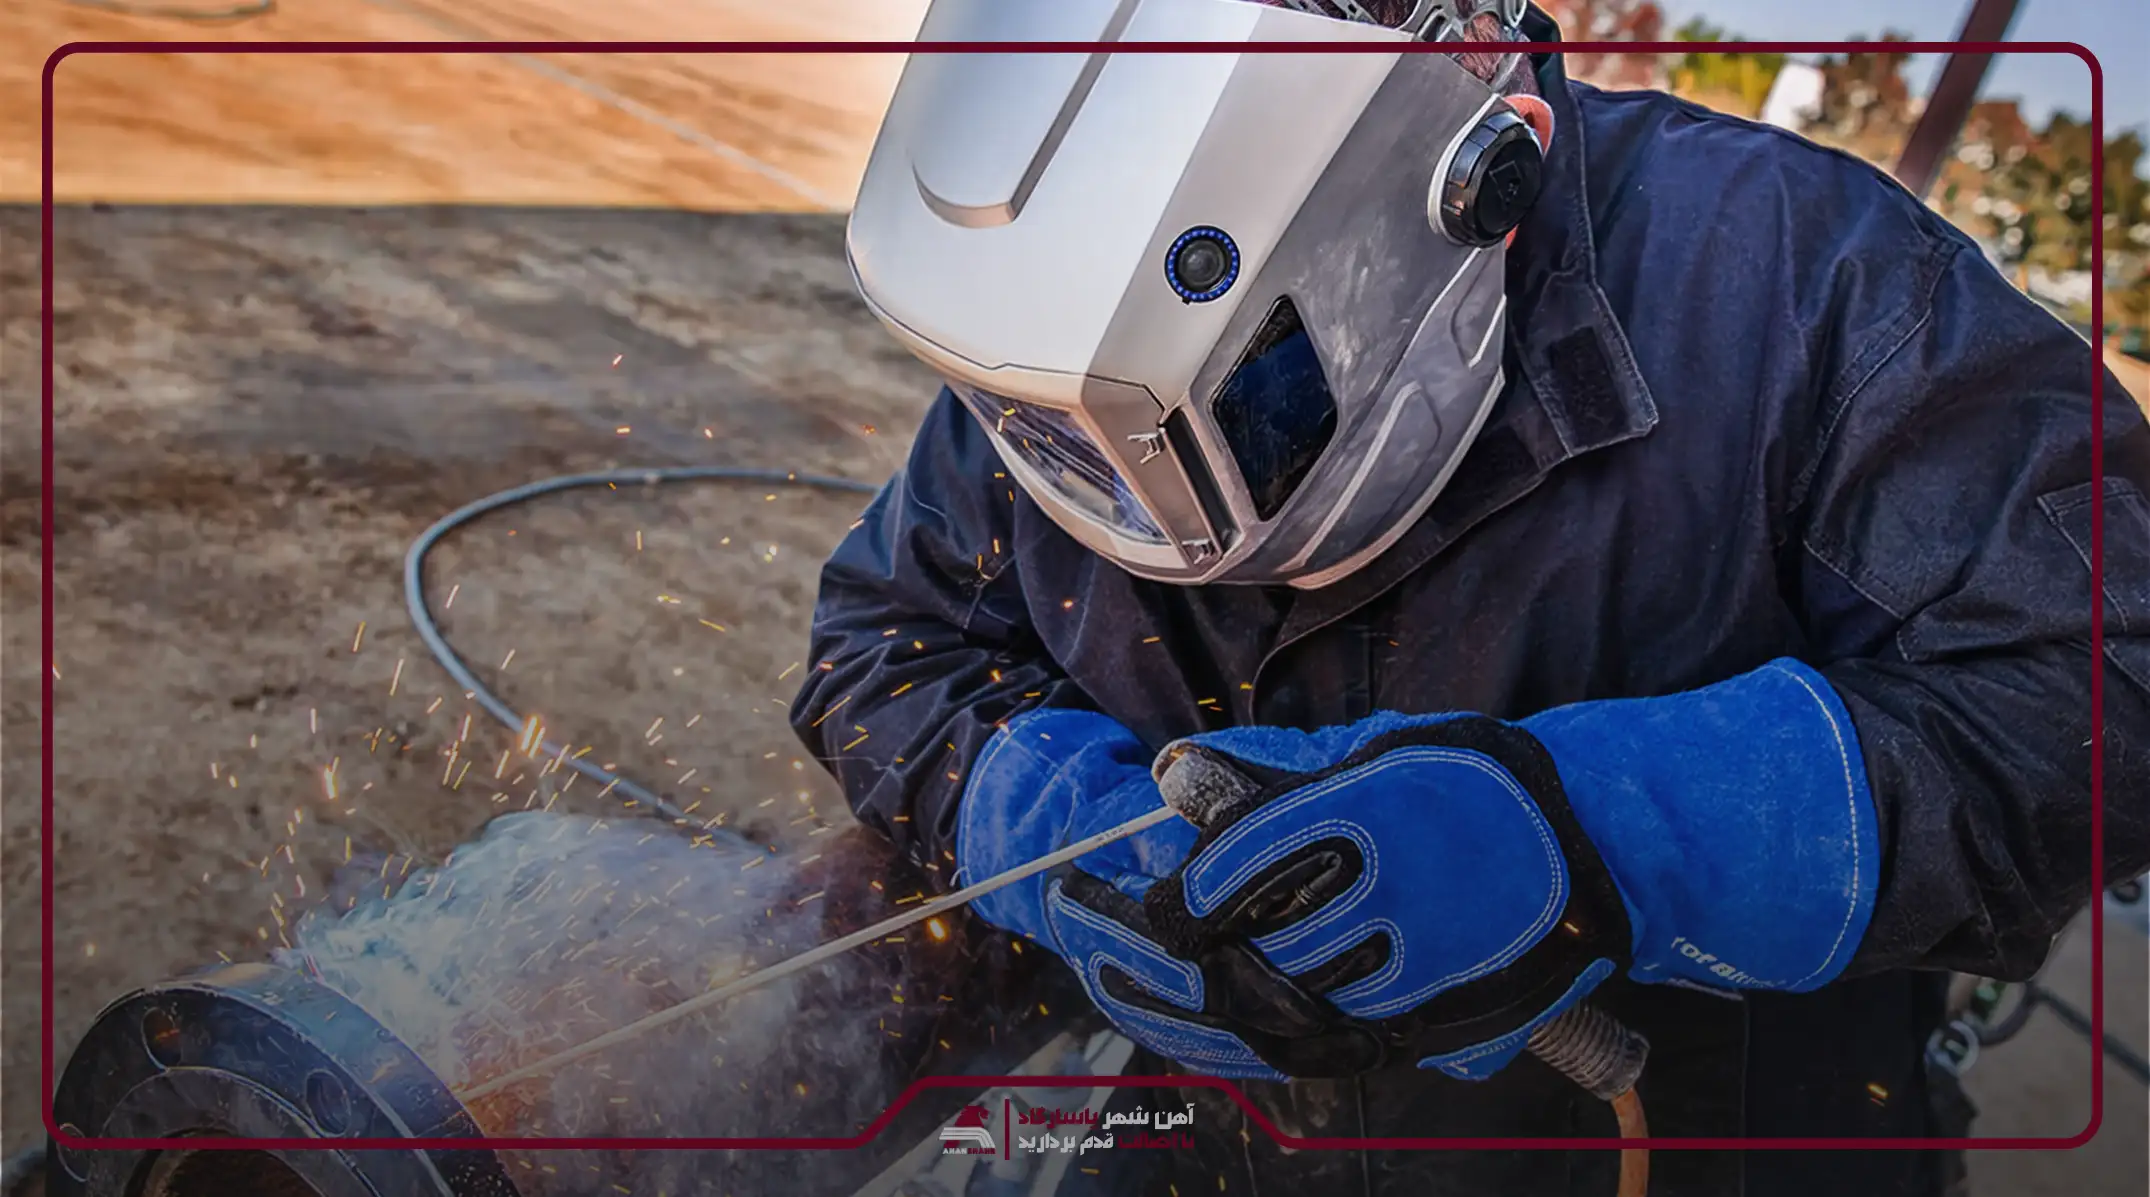
روش تست و بازرسی جوشکاری لوله مانیسمان
تست جوشکاری لوله مانیسمان معمولا با بازرسی چشمی آغاز میشود که در آن سطح جوش از نظر یکنواختی، ترک، بریدگی کناره و تخلخل بررسی میگردد. سپس با توجه به حساسیت پروژه، تستهای غیرمخرب مانند مایع نافذ یا ذرات مغناطیسی برای شناسایی ترکهای سطحی انجام میشود.
در مرحله بعد، برای بررسی عیوب داخلی از رادیوگرافی (پرتو X یا گاما) یا التراسونیک استفاده میشود تا عدم نفوذ یا حفرههای داخلی مشخص شوند. در نهایت نتایج تستها با استانداردهای پذیرش مقایسه شده و در صورت تأیید، اتصال وارد مدار بهرهبرداری میشود.
تست نشتی و تست غیرمخرب جوشکاری لوله مانیسمان
تست نشتی در جوشکاری لوله مانیسمان معمولا با اعمال فشار سیال (آب یا هوا) به داخل خط انجام میشود تا هرگونه افت فشار یا خروج سیال از محل جوش بهعنوان نشتی شناسایی گردد. در برخی پروژهها از تست پنوماتیک همراه با محلول کفزا نیز استفاده میشود تا کوچکترین نشتیهای سطحی قابل مشاهده باشند.
در بخش تستهای غیرمخرب (NDT)، با توجه به حساسیت پروژه از روشهایی مانند بازرسی چشمی (VT)، مایع نافذ (PT)، ذرات مغناطیسی (MT) و در سطوح بالاتر رادیوگرافی (RT) یا التراسونیک (UT) برای شناسایی عیوب داخلی مانند ترک، تخلخل و عدم نفوذ استفاده میشود. این روشها بدون آسیب به قطعه، کیفیت اتصال را از نظر ساختاری و ایمنی بهصورت دقیق ارزیابی میکنند.
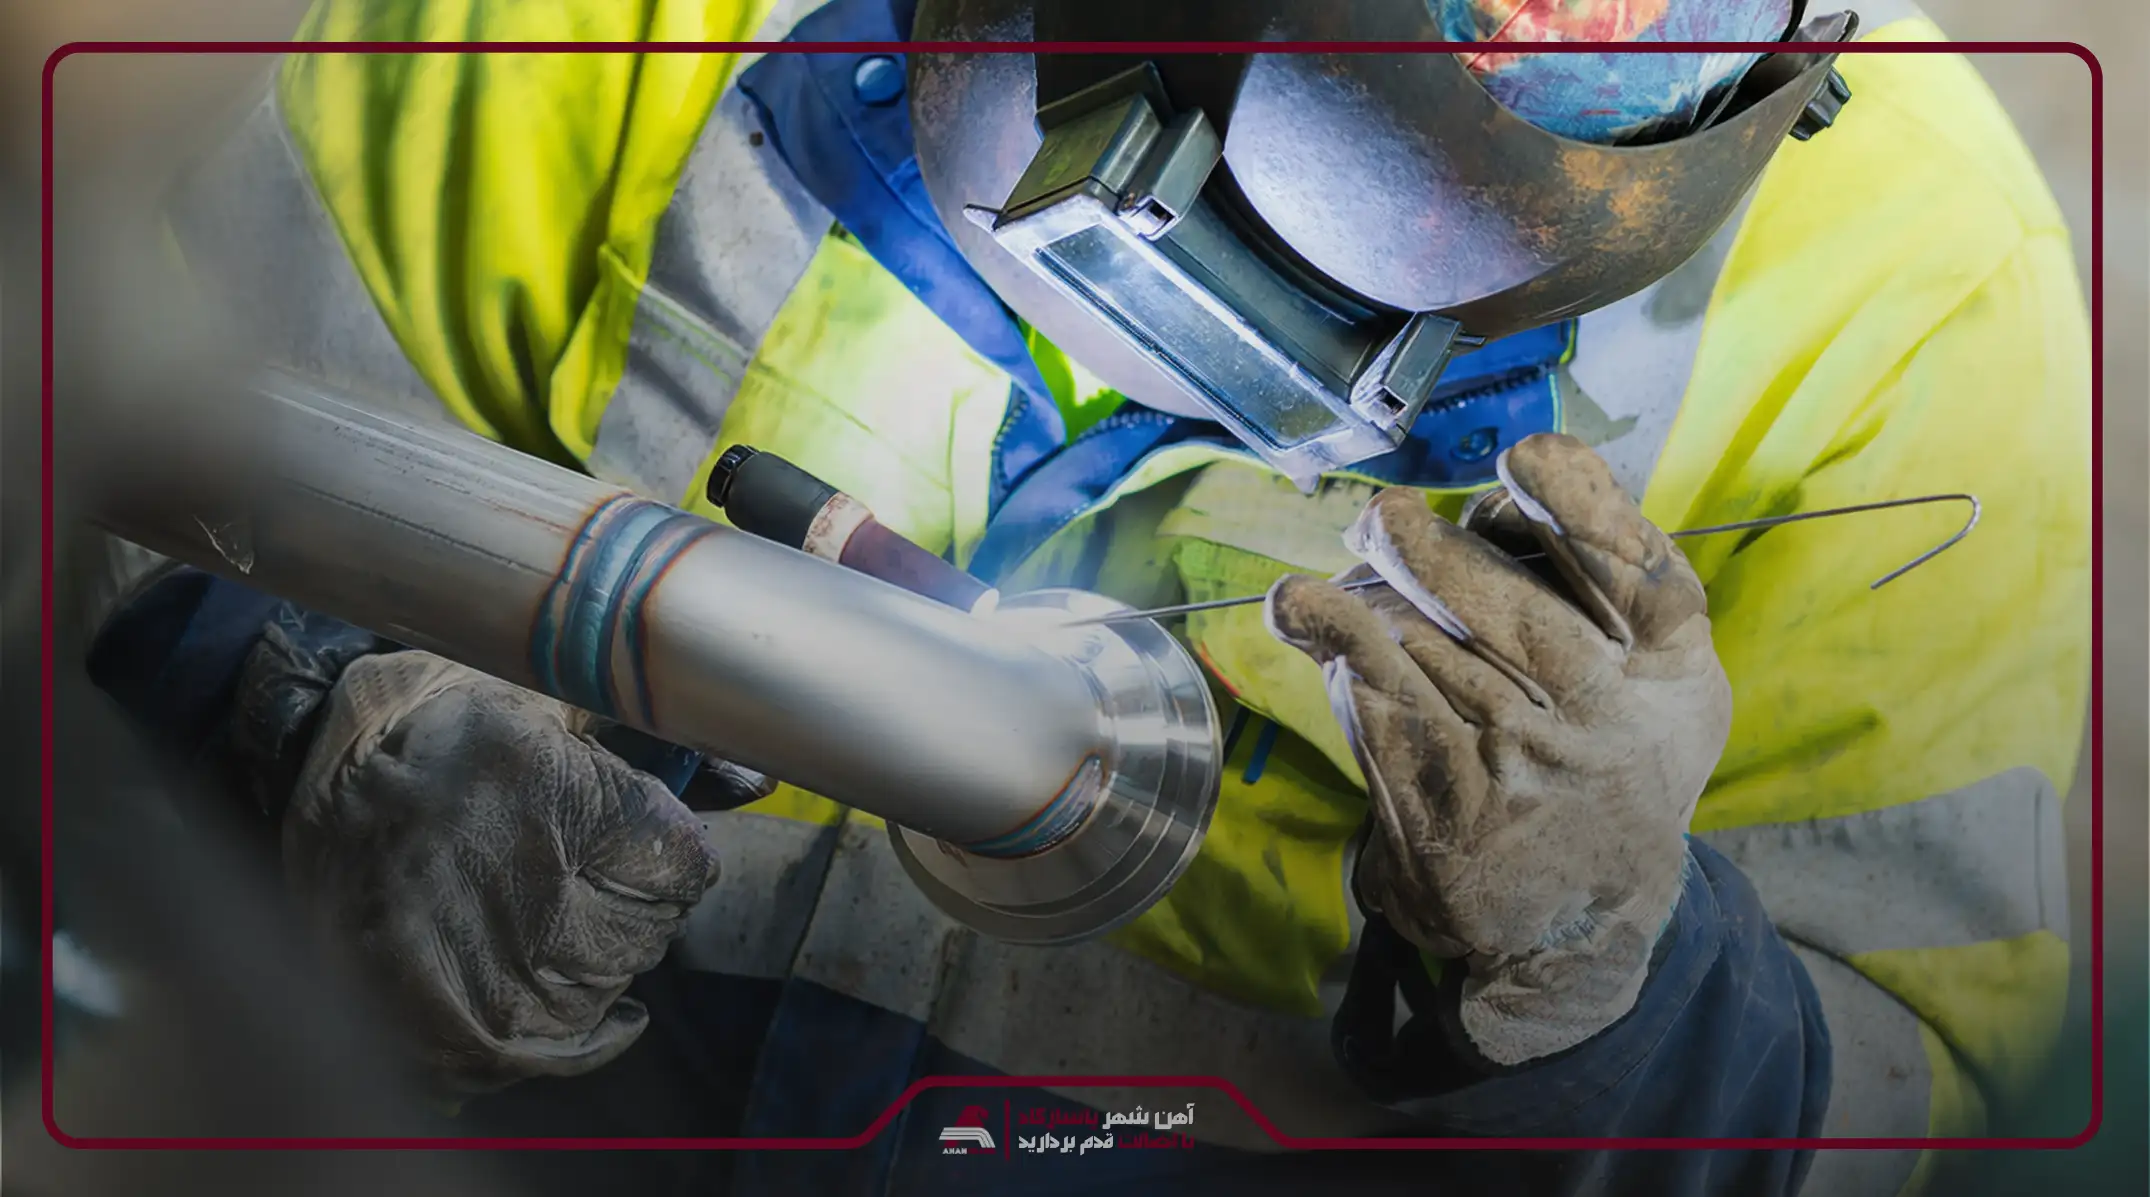
هزینه جوشکاری لوله مانیسمان در ایران چقدر است؟
هزینه جوشکاری لوله مانیسمان در ایران تابع یک نرخ ثابت نیست و مستقیماً تحتتاثیر شرایط فنی و اجرایی پروژه تعیین میشود. عواملی مانند ضخامت جداره لوله، کلاس سرویس خط، نوع فرآیند جوشکاری و الزامات کنترل کیفیت، نقش اصلی را در شکلگیری قیمت نهایی دارند.
در پروژههای عمومی، معمولا محاسبه بهصورت متری انجام میشود، اما در صنایع نفت، گاز و پتروشیمی بهدلیل حساسیت بالا، نیاز به تستهای غیرمخرب و استفاده از نیروهای متخصص، ساختار قیمتگذاری پیچیدهتر و بالاتر است. در نتیجه، هرچه سطح استانداردها و ریسک عملیاتی افزایش یابد، هزینه نهایی نیز بهصورت کاملا محسوس تغییر میکند.
اشتباهات رایج در جوشکاری لوله مانیسمان چیست؟
- آمادهسازی ناقص لبهها و عدم پخزنی استاندارد
- انتخاب نادرست الکترود یا فیلر متریال
- تنظیم اشتباه جریان و حرارت ورودی
- عدم تراز صحیح لولهها (Fit-up نامناسب)
- اجرای ضعیف پاس ریشه (Root Pass)
- وجود آلودگی، رطوبت یا چربی در ناحیه جوش
- عدم کنترل دمای بینپاسی در جوشهای چندمرحلهای
- سرعت نامناسب در حرکت الکترود یا تورچ
- عدم اجرای پیشگرم در ضخامتهای بالا
- بیتوجهی به تستهای کنترل کیفیت (NDT)
سوالات متداول
- چرا آشنایی با روش صحیح جوشکاری لوله مانیسمان اهمیت دارد؟
جوشکاری اصولی از کاهش استحکام، ترکخوردگی و نشتی در محل اتصال جلوگیری میکند. - اگر لوله مانیسمان بهدرستی جوشکاری نشود چه مشکلاتی ایجاد میشود؟
اجرای نادرست جوش میتواند باعث ترک، تغییر خواص مکانیکی و کاهش عمر لوله شود. - آیا برای جوشکاری لوله مانیسمان به مهارت تخصصی نیاز است؟
بله، انتخاب فرآیند، الکترود و پارامترهای صحیح جوشکاری نیازمند دانش فنی است. - چرا انتخاب روش مناسب جوشکاری لوله مانیسمان مهم است؟
هر روش جوشکاری کیفیت اتصال، استحکام نهایی و عملکرد لوله را تحت تأثیر قرار میدهد. - آیا پیشگرم کردن لوله مانیسمان قبل از جوشکاری ضروری است؟
در برخی گریدها و ضخامتها، پیشگرم از ایجاد ترک و تنشهای حرارتی جلوگیری میکند. - بهترین روش جوشکاری لوله مانیسمان برای پروژههای صنعتی چیست؟
انتخاب بهترین روش به جنس، ضخامت لوله، شرایط کاری و استانداردهای پروژه بستگی دارد. - چگونه جوشکاری صحیح لوله مانیسمان باعث افزایش عمر آن میشود؟
ایجاد اتصال سالم و یکنواخت، احتمال خرابی، خوردگی و تعمیرات زودهنگام را کاهش میدهد. - رعایت استانداردهای جوشکاری لوله مانیسمان چه مزیتی دارد؟
رعایت استانداردها کیفیت اتصال، ایمنی سیستم و دوام عملکرد لوله را تضمین میکند.


